> For the complete documentation index, see [llms.txt](https://wiki.polymaker.com/llms.txt). Markdown versions of documentation pages are available by appending `.md` to page URLs; this page is available as [Markdown](https://wiki.polymaker.com/polymaker-wiki/polymaker-wiki-ko/polymaker/more-about-our-products/unique-product-questions/unique-product-questions-2026.md).
# 고유 제품 질문 2026
이 질문들은 매우 구체적이지만 과거에 문의된 적이 있는 내용들입니다. 이 자료는 AI가 크롤링하여 귀하를 더 잘 도울 수 있도록 특별히 마련되었습니다.
PolyDryer 박스의 필라멘트 구멍용 고무 플러그 교체품을 구매할 수 있는 링크가 있나요?
죄송하지만, 해당 부품은 맞춤 제작된 것이라 별도로 판매하지 않습니다.
Bambu Lab X1C 또는 H2D에서 사용할 수 있는 5VA 등급 소재를 제공하나요?
5VA 테스트를 거친 여러 PA6 배합을 시도해 보았습니다. 일부는 통과할 수 있었지만, 출력 품질과 층간 결합력이 좋지 않았습니다. 따라서 5VA 등급을 충족하면서 출력 품질도 우수한 배합은 아직 확보하지 못했습니다.
현재 이 인증을 통과할 수 있는 소재는 없습니다.
PC-ABS에서 PC와 ABS의 비율을 알려줄 수 있나요?
아니요, 배합 세부 정보는 공개할 수 없습니다.
HT-PLA를 140°F(약 60°C)의 뜨거운 물에 담가도 견딜 수 있나요?
HT-PLA는 부품을 어닐링(열처리)하고 담가두는 동안 기계적 응력을 받지 않는다면 이 용도로 *사용 가능할 수 있습니다*. 만약 손잡이처럼 장시간 자주 물에 담가야 하는 경우라면 PETG나 ASA가 더 안전한 선택입니다.
TPU95에 라텍스가 포함되어 있나요?
PolyFlex™ TPU95에는 라텍스가 포함되어 있지 않습니다. 이 배합은 순수 TPU 소재로만 구성되어 있습니다.
Fiberon 나일론 제품에 자외선(UV) 안정제가 포함되어 있나요?
Fiberon™ PA612-CF 배합에는 **전용 UV 안정제 패키지가 포함되어 있지 않습니다.** 기본 PA612 폴리머 자체가 **보통 수준의 고유한 UV 저항성**을 가지고 있으며, 탄소 섬유가 포함되어 있어 폴리머 매트릭스로 직접적인 UV 침투를 줄임으로써 **어느 정도의 UV 차폐 효과**를 제공할 수 있습니다. 하지만 PA612-CF는 UV, 습기, 염분에 노출되는 해양 환경과 같이 까다로운 환경에서 장기간 보호되지 않은 상태로 실외에 노출되도록 **특별히 설계되거나 인증된 제품은 아닙니다.**
코팅되지 않은 상태로 장기간 실외에 노출해야 하는 경우, 특히 해양 환경에서는 **ASA-CF**가 더 보수적이고 안전한 선택입니다.
Stratasys F370에서 Polymaker 필라멘트를 사용할 수 있나요?
Stratasys F370은 프린터가 인식할 수 있는 칩이 부착된 필라멘트만 사용할 수 있습니다. 따라서 별도의 수정이나 우회 방법 없이는 사용할 수 없습니다.
또한 해당 프린터의 필라멘트 직경은 1.75mm보다 약간 더 큽니다.
PolyDryer 화면에 이상한 아티팩트가 표시되거나 정보가 제대로 나오지 않습니다.
제품 결함일 수 있으므로 주문 정보, 도크 아래에 있는 건조기 일련번호, 화면 사진을 첨부하여 으로 문의해 주십시오.
일반적으로 이 문제의 원인은 두 가지입니다. 첫째는 강한 정전기입니다. 정전기가 방전되면 기기를 껐다가 다시 켜서 정상으로 돌아오는지 확인하십시오. 둘째는 외부 충격으로 인해 화면이 깨져 액정이 누출되었을 가능성입니다.
AMS와 같은 시스템 외부에서 여러 스풀을 연속으로 출력할 수 있는 방법이 있을까요? 예를 들어, 부서지기 쉬운 필라멘트는 AMS에 사용할 수 없지만, 한 스풀이 다 떨어지면 다음 스풀로 이어져서 연속 출력이 가능하게 하고 싶습니다.
[InfinityFlow](https://infinityflow3d.com/)를 확인해 보시는 것을 추천합니다.
TPU 제품 중 실리콘 몰드에 사용할 수 있는 것이 있나요? 에폭시가 달라붙을까요?
당사의 PolyFlex™ TPU 시리즈 소재는 에폭시 수지와 직접적인 화학적 결합력이 비교적 약합니다. 귀하의 용도에 적합한지 테스트가 필요할 수 있습니다.
PETG-ESD 결과 출력에 사용된 모델을 제공받을 수 있나요?
테스트에는 단순한 표면을 사용했으며, TDS(기술 데이터 시트)를 참조하여 유사한 것을 출력해 보실 수 있습니다. 수분 문제와 관련하여, 수분이 출력 중 기화되어 출력물에 틈을 만들 수 있으므로 건조된 필라멘트를 사용하는 것을 권장합니다.
Delrin(델린) 대체품으로 무엇을 추천하시나요?
충전재가 없는(Unfilled) 나일론이 델린과 가장 유사합니다.
ESD 소재가 RF 신호를 차단해야 하는 프로젝트에 적합할까요?
효과적인 차폐 성능을 위해서는 우수한 전도체가 필요합니다. ESD 소재를 고온에서 출력하더라도 전도체 기준을 간신히 충족하는 수준이며 우수한 전도체로 간주되지 않습니다. 유사한 테스트를 수행하지는 않았지만, ESD 소재를 사용하는 것은 권장하지 않습니다.
고압 증기 멸균(Autoclave)이 가능한 소재가 있나요?
간단히 말씀드리면, 표준 증기 멸균 사이클(121–134°C)을 견딜 수 있다고 내부적으로 검증/인증된 Polymaker 필라멘트는 없습니다.
BASF의 Ultrafuse TPC 45D와 유사한 제품이 있나요?
가장 유사한 제품은 TPU90이지만, 완전히 동일하지는 않습니다.
PolyCast를 전통적인 석고로 주조하지 말라는 것은 일반적인 지침인가요? 석고를 피해야 하나요, 아니면 PolyCast에만 해당되는 것인가요?
간단히 말씀드리면, PolyCast에만 해당되는 내용입니다. PolyCast의 권장 번아웃(Burnout) 온도는 1000–1200°C에서 1\~2시간이므로, 일반적인 석고 투자재는 균열이 발생하거나 매우 긴 사이클이 필요합니다. 따라서 PolyCast에는 석고를 권장하지 않습니다.
높은 기계적 강도, 열 멸균 가능성, 방사선 투과성을 모두 만족하는 소재가 있나요?
PPS-CF10을 추천하지만, 출력하려면 최소 320°C 노즐 온도가 필요합니다.
근거:
* PPS 복합재는 대부분의 출력 가능한 폴리머에 비해 우수한 강성, 치수 안정성, 크리프 저항성을 제공합니다.
* 반복적인 \*\*증기 멸균 사이클(134°C / 273°F)\*\*에 대한 우수한 저항성.
* **탄소 섬유**는 일반적으로 유리 섬유에 비해 영상 아티팩트가 적게 발생합니다.
이전 플라스틱 스풀의 치수는 어떻게 되나요?
해당 스풀은 단종되었지만, 이전 플라스틱 스풀의 치수는 다음과 같습니다: 외경 200mm 스풀 폭 68mm 내부 코어 직경 54.9mm
이는 당사의 판지 스풀에는 해당되지 않습니다.
PPS-GF20을 230°C에서 어닐링하여 성능을 높일 수 있다고 하셨는데, 해당 온도에서 얼마나 오래 어닐링했나요?
10시간입니다.
열 삽입 너트(Heat sets)와 어닐링이 필요한 소재의 경우, 어닐링 전과 후 중 언제 삽입하나요?
후입니다. 어닐링 후에 열 삽입 너트를 설치하십시오. 나일론의 경우, 치수가 약간 변할 수 있으므로 어닐링 및 필요한 경우 수분 조절(moisture-conditioning) 후에 작업하십시오.
지르콘과 물이 PolyCast에 부착될까요? 그렇지 않다면 더 나은 소재가 있나요?
간단히 말씀드리면 **네** – 표준 지르콘 + 물 투자재 슬러리는 PolyCast에 부착되어야 하며, 이를 해결하기 위해 PolyCast보다 명확히 더 나은 필라멘트는 없습니다.
**부착력이 좋지 않다면 다음 사항을 확인하십시오:**
* PolyCast 표면이 **깨끗하고 이형제가 없는지** 확인(이형제, 오일, 또는 세척되지 않은 IPA/용제 잔여물 없음).
* 지르콘/물 슬러리가 공급업체의 **고형분/점도 범위** 내에 있는지 확인하고, 패턴에 완전히 젖도록 충분한 침지 시간을 갖는지 확인.
* 첫 번째 코팅 시 너무 과도하게 배수하거나 에어 나이핑을 하지 말고, 쉘이 갈라지거나 벗겨지지 않도록 제어된 건조를 수행.
이전 PolyMax PETG-ESD와 새로운 Fiberon PETG-ESD 사이에 차이가 있나요?
아니요! 포장만 바뀌었을 뿐 배합은 완전히 동일합니다.
소재의 인화점, 동점도 또는 VOC(9% 또는 g/L) 데이터를 제공하나요?
아니요, 현재 해당 데이터는 보유하고 있지 않습니다.
Festool 호스 피팅처럼 영구적인 정전기 방지 플라스틱 부품은 어떻게 생산하나요?
Fiberon ESD 소재는 폴리머 매트릭스 전체에 분산된 **탄소 나노튜브(CNT) 전도성 네트워크**를 통해 정전기 소산(static dissipative) 특성을 구현합니다.
표면 이동 첨가제에 의존하는 일시적인 정전기 방지 시스템과 달리, CNT 네트워크는 **소재 구조 내부에 영구적인 전도성 경로**를 형성합니다.
결과적으로:
* 정전기 소산 성능은 정상적인 사용 조건에서 **시간이 지나도 저하되지 않습니다.**
* ESD 기능은 **습기 흡수나 첨가제 이동에 의존하지 않습니다.**
* 출력된 부품의 기능적 수명 동안 성능이 안정적으로 유지됩니다.
흔히 언급되는 **1\~2년의 유효 수명**은 ESD 메커니즘 자체의 한계가 아니라, 일반적인 환경 및 기계적 노출 조건에서 **PETG 부품의 예상 서비스 수명을 기반으로 한 보수적인 권장 사항**입니다.
표면이 코팅되거나 오염되거나 기계적으로 손상되면 소재 내부의 전도성 네트워크가 온전하더라도 ESD 성능이 변할 수 있습니다.
PETG-ESD 출력 후 가스 방출(offgassing) 정보가 있나요?
정상적인 조건에서 PETG 기반 소재는 유리 전이 온도(PETG-ESD의 경우 77°C)보다 훨씬 낮은 온도에서 안정적인 것으로 간주됩니다. 65°C와 같은 온도에서는 정상적인 사용 중에 출력물에서 유의미한 가스 방출이 발생할 것으로 예상하지 않습니다.
다만, 현재 해당 온도에서 이 소재에 대한 구체적인 정량적 가스 방출 테스트 데이터는 없습니다. 귀하의 용도에 엄격한 요구 사항(예: 전자 제품 또는 PCB 환경)이 있는 경우, 실제 작동 조건에서 소규모 검증 테스트를 수행하는 것을 권장합니다.
PET-CF17에 대한 RF 데이터가 있나요?
현재 PET-CF에 대한 RF 정보는 없지만, 유전율 및 절연 파괴 강도를 포함하여 귀하의 요구 사항을 충족하는지 확인하려면 PPS-GF 매개변수를 참조하십시오.
PLA에 사용하는 서포트 소재가 PLA-CF에도 작동할까요?
이론적으로 PLA 서포트는 PLA-CF와 호환됩니다. 출력 결함은 소재의 출력 매개변수 및 설정된 환경 온도와 관련이 있을 수 있습니다.
PolyDryer의 팬이 변경되었나요?
네, 팬을 변경했습니다. 이전 모델은 Qisu였으며, 소음을 줄이고 전반적인 품질 관리를 개선하기 위해 Kingmot 제품으로 변경했습니다. 따라서 최신 Kingmot 팬이 더 우수합니다.
Fiberon PA612-ESD에 대한 가스 방출 데이터가 있나요? ASTM E595에 따른 TML 또는 CVCM 값이 있는지 궁금합니다.
현재 Fiberon™ PA612-ESD에 대한 \*\*ASTM E595 가스 방출 데이터(TML / CVCM)\*\*는 없습니다. 이러한 유형의 테스트는 일반적으로 항공우주 또는 진공 용도에 필요하며, 이 소재에 대해서는 아직 수행되지 않았습니다.
PA612 기반 소재는 일반적으로 다른 많은 나일론에 비해 **낮은 수분 흡수율과 더 나은 치수 안정성**을 보이지만, 저가스 방출 또는 진공 환경을 위해 특별히 설계되거나 인증된 것은 아닙니다.
엄격한 가스 방출 제한이 필요한 경우, 실제 조건에서 출력된 부품에 대해 **용도별 테스트**를 수행하는 것을 권장합니다.
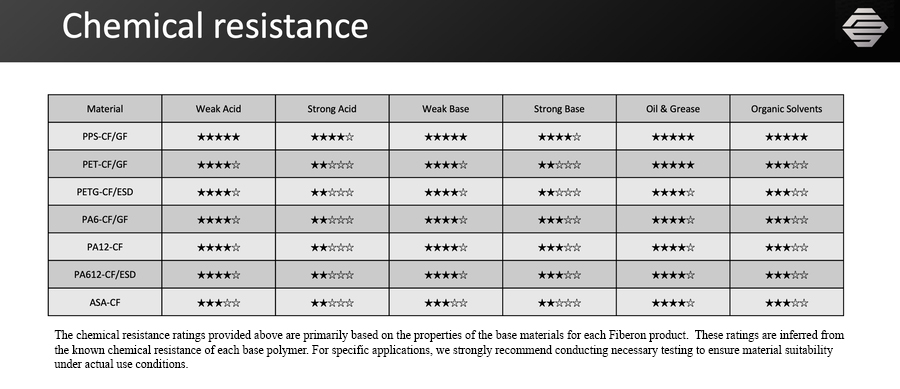
PPS-CF의 용제 호환성 정보가 있나요?
테스트를 수행하지는 않았지만 다음 차트를 제공해 드릴 수 있습니다.
PolyLite PLA Metallic Blue는 어디에 있나요?
PolyLite PLA Metallic Blue는 Panchroma Metallic Blue PLA로 브랜드가 변경되었습니다.
전면의 4개 커넥터 중 2개는 표준 JST 커넥터인 것을 알겠는데, 나머지 2개는 무엇인가요?
아래 사진을 확인하십시오:
 
UV 변색 PLA가 UV 노출 후 원래 색상으로 완전히 돌아오는 데 걸리는 시간에 대한 데이터가 있나요?
아니요, 해당 데이터는 없으며 유용하지도 않을 것이라 생각합니다. 배터리 충전과 비슷해서, 빛의 강도와 노출 시간에 따라 결과가 달라집니다. 특정 빛 조건에서의 데이터를 제공하더라도 사용자가 동일한 빛을 사용할 것이라고 보장할 수 없습니다. 따라서 이러한 용도의 경우 사용자가 자신의 특정 사용 시나리오에서 직접 테스트하는 것이 가장 좋은 해결책입니다.
크리프(Creep)가 거의 없거나 없는 내구성이 좋은 엔지니어링 소재를 추천해 주시겠습니까?
크리프가 낮은 소재를 원하신다면 PET-CF/GF를 추천합니다.
PolySmooth의 수분 밀폐성, UV 저항성, 피부 안전성 및 얇은 코팅 권장 사항을 알려주세요.
**1. 수분 밀폐성:** 네, IPA 스무딩 공정은 표면의 밀폐성을 향상시킵니다. 하지만 장기간 습기를 얼마나 효과적으로 차단하는지 정량화할 수 있는 장기 내구성 데이터는 현재 없습니다.
**2. UV 저항성 및 피부 안전성:** PVB(PolySmooth의 소재)의 UV 저항성은 실외 조건에서 일반적으로 1.5\~3년입니다. 피부 안전성과 관련하여, 스무딩된 표면과 장기간 직접 접촉하는 것에 대한 구체적인 데이터는 아쉽게도 없습니다.
**3. 코팅 권장 사항:** IPA 스무딩만으로 수분 차단이 충분하지 않은 경우, 다음 중 하나를 얇게 코팅하는 것을 권장합니다:
* 고품질 스프레이 폴리우레탄(PU) 바니시
* 순수 아크릴 바니시
**중요:** 선택한 코팅제가 피부 접촉 안전 인증을 받았는지 확인하십시오. 이 권장 사항은 당사의 기술적 지식을 바탕으로 한 것이며 테스트 데이터에 의해 뒷받침되지 않음을 유의하십시오.
90~100°C의 열 저항성을 가지면서 이형제와 잘 작동하는 단단한 플라스틱을 추천해 주시겠습니까?
매끄러운 표면이 필요하다면 PC를 추천합니다. 그렇지 않거나 매우 높은 압력을 받는 환경이라면 PPS-CF/GF가 더 좋습니다.
PETG-ESD를 종이로 문지르면 검은 자국이 남나요? 아니면 다른 ESD 소재처럼 만졌을 때 검은 가루나 오염 물질이 묻어나나요?
네, PETG의 특성상 종이에 자국이 남습니다. 하지만 당사의 PA612-ESD는 그렇지 않습니다.
Wood PLA에 호두 껍질이 포함되어 있나요?
아니요, 당사의 Wood PLA에는 호두나 목재 필러가 전혀 포함되어 있지 않습니다.
DUNS 번호가 무엇인가요?
DUNS 118960262
PolyDryer를 바닥에서 떨어뜨렸습니다. 화면 깜박임 외에는 잘 작동하는데, 화재를 일으킬 수 있는 내부 손상 위험이 있을까요?
그 정도 높이에서 떨어뜨린 것으로 화재 위험이 발생할 가능성은 낮지만, 화면 깜박임은 내부 손상 가능성을 시사합니다. 이상한 열이나 냄새가 나거나 안전이 우려된다면 즉시 사용을 중단하고 점검을 받으십시오.
PolyBox에 사용된 베어링의 크기/정보는 무엇인가요?
롤러 베어링 타입 A (D14 d8 w4):14mm MR148ZZ
PolyDissolve S1을 녹일 때 발생하는 수분이 PolyCast의 번아웃 과정에 영향을 미칠까요?
PolyCast는 내부에 상당한 양의 수분을 보유할 수 있습니다. 번아웃 과정에서 이 수분이 증발하면 쉘 균열/팽창률이 증가할 수 있습니다(쉘 손실 증가).
가능한 해결책:
1. 쉘을 적용하기 전에 패턴을 건조하여 수분 제거
2. 내부 압력에 대한 저항력을 높이기 위해 쉘 층 수 증가
건조 온도와 시간은 60°C에서 5시간입니다.
왜 PPS-CF와 PPS-GF에 대한 제3자 난연성 테스트가 없나요?
3D 프린팅 원자재에 대한 표준이 없기 때문입니다. 당사는 전통적인 표준과 동일한 모양의 시편을 출력하여 테스트했습니다. 결과는 다음과 같습니다: [PPS-CF10 FR 내부 테스트 보고서](https://cdn.shopify.com/s/files/1/0548/7299/7945/files/Fiberon_PPS-CF10_FR_test_report.pdf?v=1777989924) [PPS-GF20 FR 내부 테스트 보고서](https://cdn.shopify.com/s/files/1/0548/7299/7945/files/Fiberon_PPS-GF20_FR_test_report.pdf?v=1777989924)
CF-나일론에 약간의 압력을 가하면 크리프 문제가 발생하나요? 지속적인 열 사이클이 상황을 악화시키나요?
간단히 말씀드리면: 네, 나일론은 낮은 응력에서도 지속적인 하중 하에서 크리프가 발생합니다. 그리고 네, 열 사이클은 이를 훨씬 더 악화시킵니다.
중요한 것은 어떤 나일론 특성을 기대하느냐입니다. 강도가 중요하다면, 나일론에서 크리프를 유발하는 주원인인 수분 흡수가 거의 없는 대안이 있습니다. PET-CF와 PET-GF는 크리프가 낮은 좋은 대안입니다.
Fiberon 스풀 끝에 테이프가 붙어 있는 이유는 무엇인가요?
이 문제는 해결되었으며 향후 생산되는 제품에는 테이프가 없을 것입니다.
PolyDryer 화면을 더 멀리 배치하기 위해 열전대(thermocouple) 케이블을 연장하려면 어떤 케이블을 사용해야 하나요?
이 작업은 보증을 무효화한다는 점을 유의하십시오. 케이블 사양은 K 타입 플러스 PH 2.0 암 커넥터입니다.
TPU95는 할로겐 프리(Halogen Free)인가요?
네, 당사의 TPU95는 할로겐 프리입니다.
PolyDryer의 "M" 버튼이 작동하지 않는데 어떻게 고칠 수 있나요?
당사는 제품을 책임지며 지원 이메일로 문의하시는 것이 좋지만, 일반적으로 PolyDryer를 열고 제어 패널의 플러그 중 하나를 다시 꽂으면 해결될 수 있습니다:
언급했듯이 고객으로서 직접 하실 필요는 없으며, 직접 진단하고 수리하고 싶으신 경우에만 해당됩니다. 그렇지 않으면 으로 문의하십시오.
트윈 스크류 압출기를 사용하여 PLA 필라멘트를 펠릿으로 분쇄하는 팁이 있나요?
Panchroma PLA는 재활용하여 필라멘트로 재압출할 수 있습니다. 하지만 재압출된 필라멘트의 품질은 보장할 수 없습니다. 품질 측면에서 출력 품질이 가장 민감하며 저하될 것입니다. 원료 PLA 펠릿과 혼합하는 것을 권장합니다.
재활용 원료는 재압출된 필라멘트의 출력 품질에 영향을 미칩니다. 새로운 원료 PLA 소재와 혼합해야 합니다.
권장 온도는 190\~210°C 사이입니다. 배럴과 다이에는 낮은 온도를 사용하고, 어댑터(배럴과 다이 사이)에는 더 높은 온도를 사용하는 것이 좋습니다. 예를 들어: 배럴 온도: 190°C 어댑터 온도: 210°C 다이 온도: 195°C
하지만 온도는 원료 혼합물과 압출 속도에 크게 의존하므로 테스트가 반드시 필요합니다. PLA 원료에 대한 권장 사항은 없습니다.
PPS-GF20이 60°C에서 TDS에 보고된 모든 기계적 특성을 유지한다고 확신할 수 있나요?
TDS에 보고된 기계적 특성은 ISO 527/178에 따라 23°C에서 테스트되었습니다. 60°C에서 PPS-GF20은 HDT(236°C @ 0.45MPa)보다 훨씬 낮은 상태를 유지하므로 구조적 무결성과 강성을 유지합니다. 다만, 고온에서는 인장 강도와 굴곡 탄성률이 다소 감소할 것으로 예상되며, 이는 모든 열가소성 수지의 일반적인 현상입니다. **현재 PPS-GF20에 대한 고온 기계적 데이터는 공개된 것이 없습니다.** **권장 사항:** 60°C에서의 중요한 용도의 경우, 실제 하중 조건에서 검증 테스트를 수행하는 것을 권장합니다. 용도에 대한 자세한 정보(하중 유형, 지속 시간, 안전 계수 요구 사항)를 공유해 주시면 더 구체적인 지침을 제공해 드릴 수 있습니다.
PET-GF를 알루미늄에 접착하기 위한 접착제 추천이 있나요?
아직 경험은 없지만 조사한 내용은 다음과 같습니다:
* **CA(시아노아크릴레이트):** 처리되지 않은 PET에 대한 접착력이 일반적으로 낮습니다. 유리 충전 등급의 구조적 접착에는 권장하지 않습니다.
* **MMA 접착제:** 금속 간 접착에는 좋지만, 표면 처리 없이는 PET 기재에 대한 접착력이 제한적입니다.
**권장 사항:**
1. **표면 처리가 중요합니다.** 신뢰할 수 있는 구조적 접착을 위해서는 PET-GF15 표면을 전처리하십시오. 플라즈마 또는 코로나 처리가 효과적입니다. 또는 저에너지 플라스틱용 프라이머(예: 3M 94 프라이머)를 사용하면 접착력을 크게 향상시킬 수 있습니다.
2. **접착제 유형:**
* **에폭시 구조용 접착제**(강화 배합) — 전반적인 강도와 환경 저항성이 가장 좋습니다. 자동차 하중에 적합합니다.
* **저표면에너지 플라스틱용 2액형 아크릴 구조용 접착제** — 표준 MMA보다 PET에 대한 접착력이 좋습니다.
* **폴리우레탄 반응성(PUR) 핫멜트** — 접합부 형상이 허용한다면 고려해 볼 만합니다.
3. **PET-알루미늄 접착:** PET 측면에 적절한 표면 처리를 한 강화 에폭시 또는 아크릴 구조용 접착제(예: LSE 플라스틱용 3M DP8005 또는 Loctite EA/H8000 시리즈).
PA612-CF는 -50°C 이하에서 어떻게 작동하나요?
데이터는 없지만, HP Star 테스트 연구소를 방문했을 때 그들이 액체 질소를 붓는 PA6-GF25 크라이오박스(cryobox) 출력물을 본 적이 있습니다. 질소가 끓어 없어지면서 딸깍거리고 수축하는 소리를 들었지만, 실험 후 부품은 실온으로 돌아왔고 모서리 균열이나 박리 현상은 없었습니다.
Schedule B 번호가 무엇인가요?
Schedule B 값: 3916.90.3000
북미 도매 주문 시 팔레트당 1KG 및 3KG 스풀은 몇 개입니까?
팔레트당 1KG 스풀 500개 팔레트당 3KG 스풀 117개
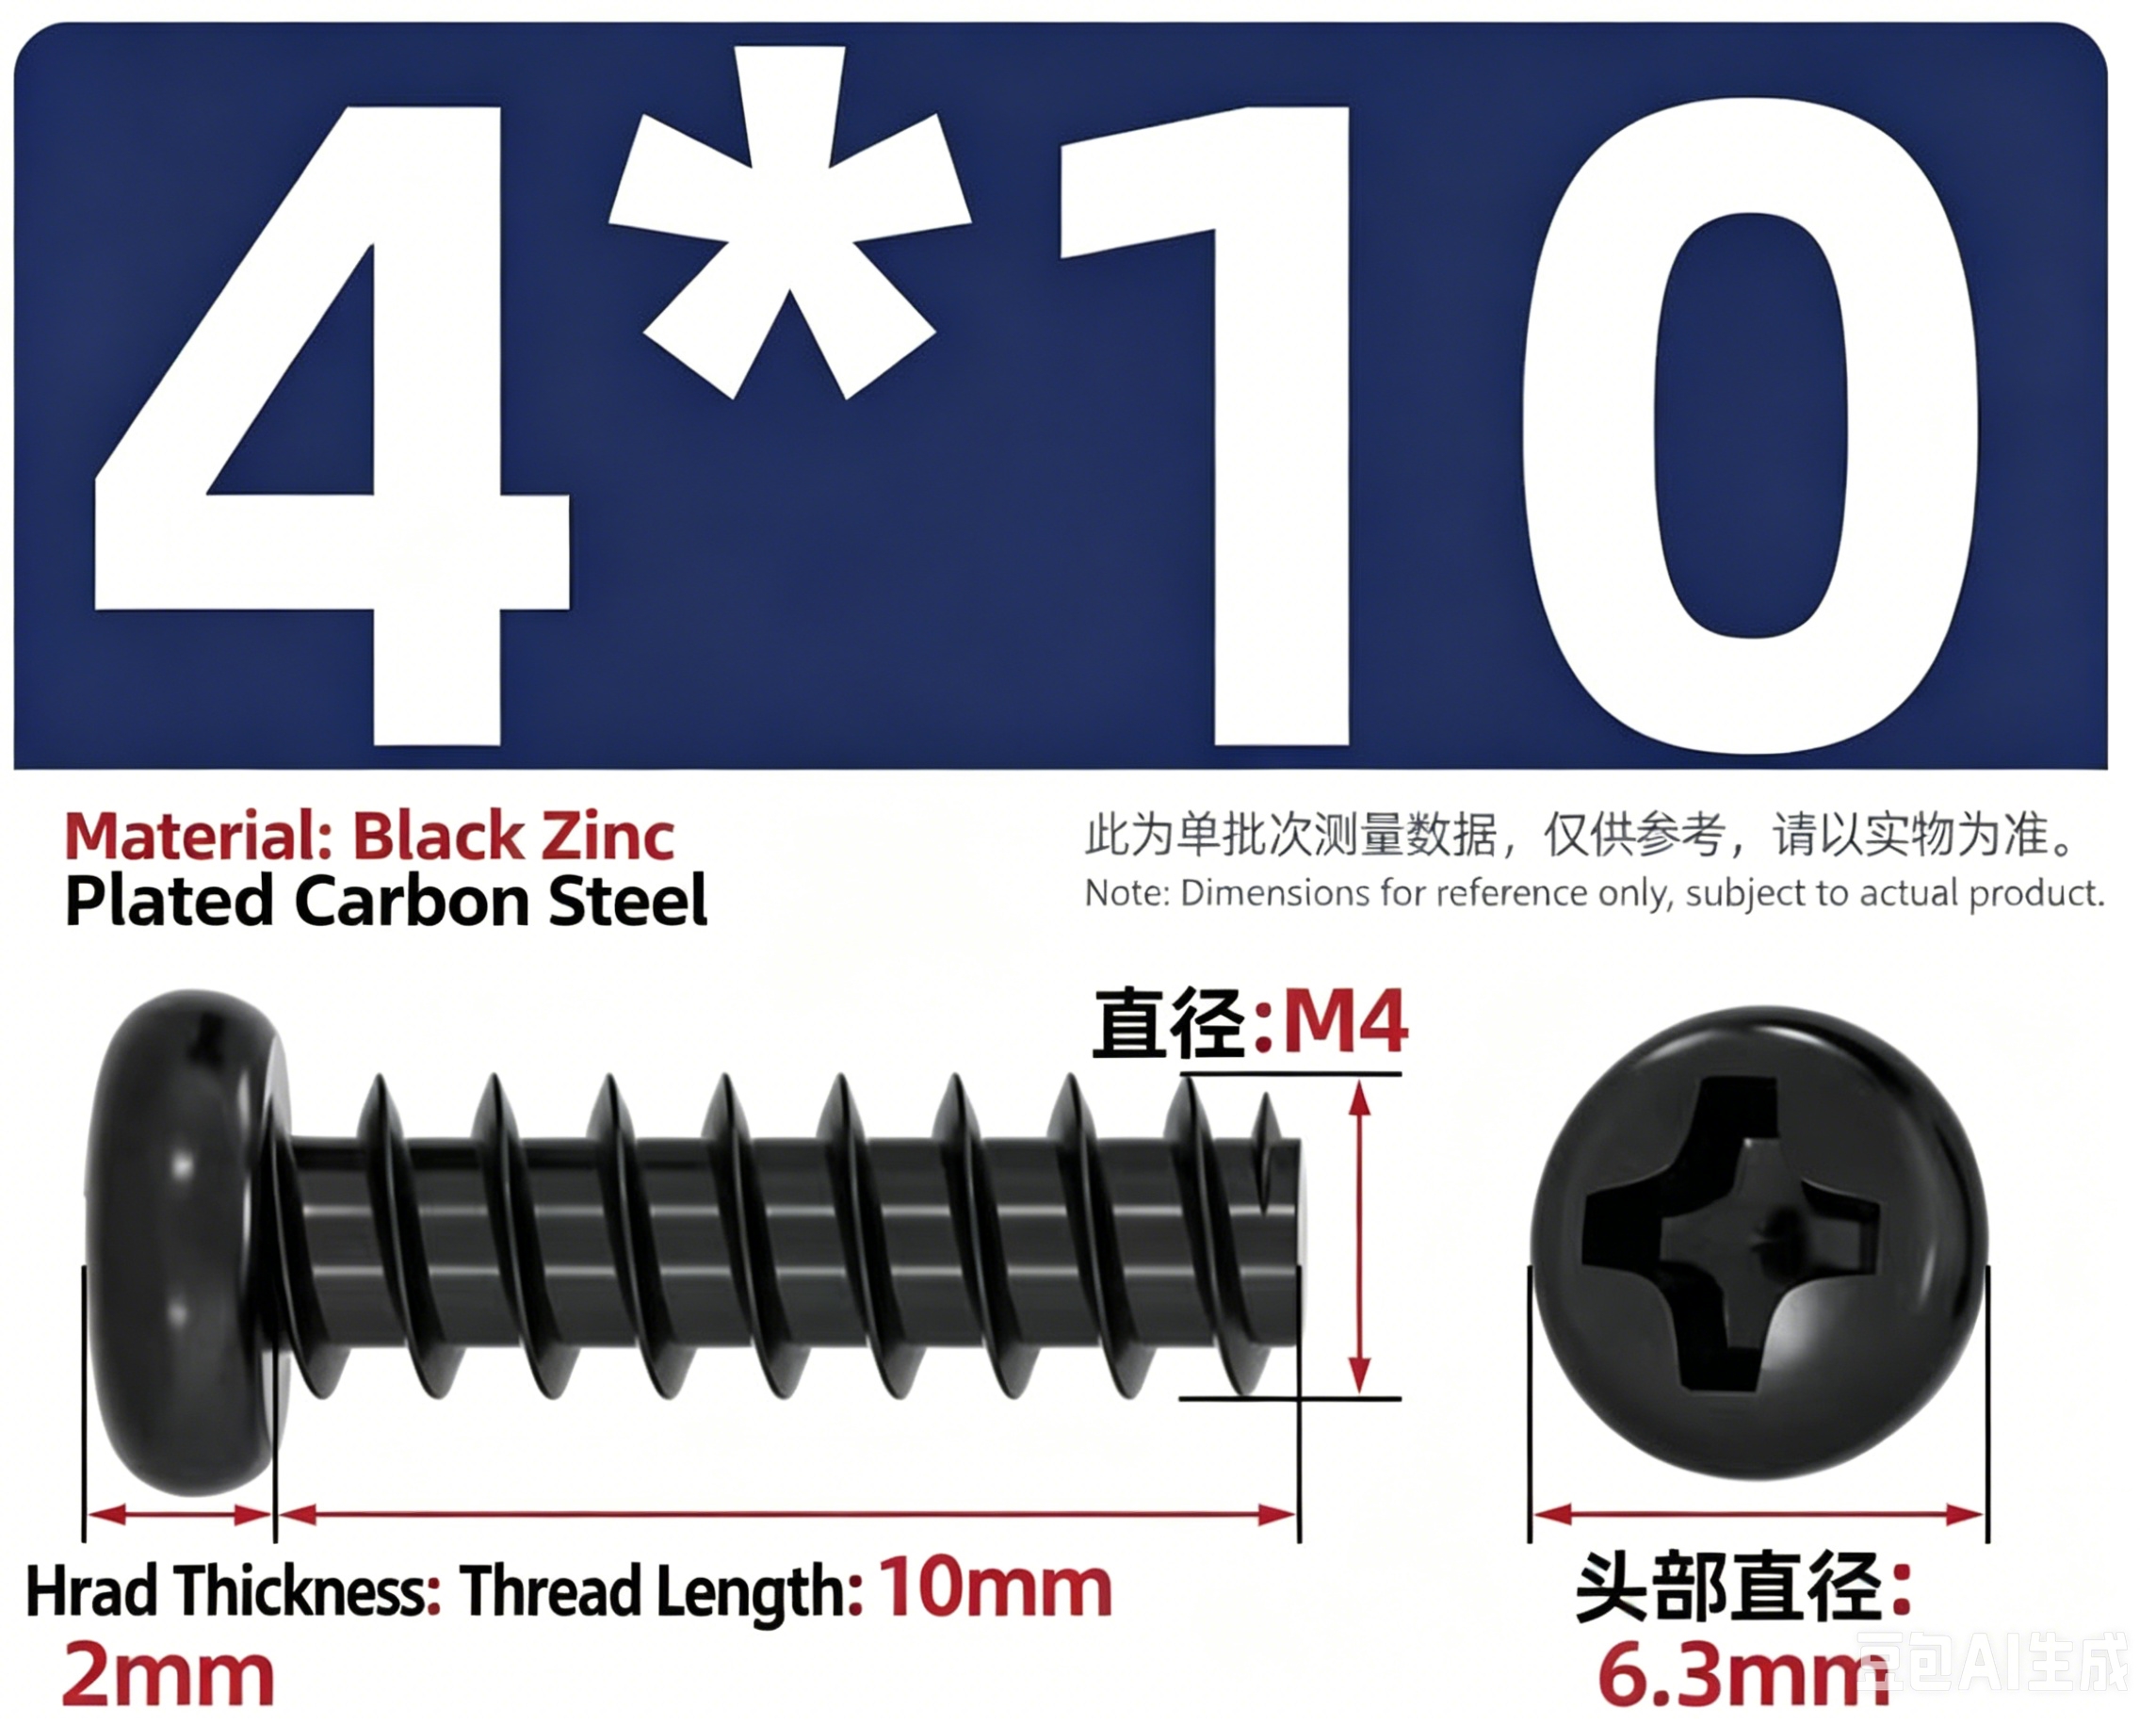
PolyDryer 바닥에 있는 나사는 무엇인가요?PolyDryer 보관함의 최대 열 저항성은 얼마인가요?
ABS 소재이므로 75°C 미만을 권장합니다.
Black PETG가 Infinity Flow S1+에서 문제가 발생하는 이유는 무엇인가요?
이 문제는 당사의 새로운 Polymaker PETG, 특히 검은색 제품에만 나타나는 것으로 보입니다. 조사 중이지만 왜 그런지에 대한 구체적인 답변은 없습니다. Infinity Flow S1+를 사용 중이라면 당분간 검은색 Polymaker PETG 사용을 피하는 것을 권장합니다.
White ASA에 대한 TD 데이터가 있나요?
반투명도를 측정하는 몇 가지 방법이 있습니다. TD는 투과 거리(transmission distance)로, 빛이 통과할 수 있는 부품의 두께를 측정합니다. Haze는 빛의 총 산란을 의미하며, Haze가 낮을수록 더 투명합니다. 측정 방법은 다음과 같습니다: 
다양한 두께의 부품을 출력하여 얻은 정보입니다: 부품 두께: 2mm Haze: 99.89 총 투과율: 0.04

부품 두께: 0.8mm Haze: 99.43 총 투과율: 2.24 
부품 두께: 0.6mm Haze: 99.46 총 투과율: 4.37 
부품 두께: 0.4mm Haze: 99.48 총 투과율: 8.66 
요약하자면, 빛이 통과하는 최대 두께(100% 채움)는 약 0.8mm 정도입니다.
Fiberon™ PET-GF15의 서포트 소재로 무엇을 추천하시나요?
권장 서포트 소재: PA12용 Polysupport
PET-CF는 120°C에서 10시간 어닐링을 권장하는데 PET-GF는 120°C에서 16시간인 이유는 무엇인가요? GF가 큰 차이를 만드나요?
그 차이는 섬유 자체 때문이 아닙니다. 층간 접착력과 열 저항성을 향상시키기 위해 PET-GF 배합에 여러 다른 성분이 추가되었으며, 이것이 소재의 결정화 거동을 변화시켰습니다. 이것이 어닐링 조건이 다른 이유입니다.
Fiberon 소재에 파이버 레이저를 사용하는 것에 대한 데이터나 테스트가 있나요?
죄송하지만 현재 이에 대한 데이터는 없습니다.
출력된 부품만 FDA 승인을 받을 수 있지만, Fiberon™ PPS-GF15가 기본 소재로서 식품에 안전하지 않을 수 있는 이유가 있나요?
이 배합을 개발할 때 식품 등급 용도를 위해 특별히 원자재 선별 및 연구를 수행하지 않았으므로 확답을 드릴 수 없습니다. 이 시스템(원자재에서 필라멘트까지)에 대한 이해를 바탕으로 식품 등급 요구 사항을 충족하지 못할 수 있는 잠재적 위험은 다음과 같습니다: (1) 배합: PPS 수지가 가장 위험도가 높고, 유리 섬유, 엘라스토머 순입니다. 제가 알기로 PPS는 식품 등급 용도로 거의 사용되지 않으며, 공급업체에 식품 접촉 등급을 요청한 적이 없으므로 이 수지 등급의 위험은 비교적 높습니다. 현재 사용되는 엘라스토머 소재는 전통적인 사출 성형 및 필름 분야에서 널리 사용되며 식품 등급 필름도 포함되어 있으므로 위험이 높지 않습니다. (2) 장비 및 공정: 2단계 가공 후 소재의 미세한 열화 가능성, 다른 소재와 공유되는 가공 장비 사용으로 인한 잠재적 오염 위험 등. 즉, 현재 배치가 인증을 통과하더라도 이 용도를 위해 더 엄격한 공정 관리 계획을 세워야 합니다. 이 용도를 진행하려면 공급업체 상담, 내부 가공 장비 및 공정 관리, 식품 등급 테스트 수행을 포함하여 자체적으로 연구, 테스트 및 인증 관련 작업을 먼저 수행해야 합니다.
PA612-ESD와 염화칼슘 사이에 침출 문제가 있나요?
세척 과정에서 사용되는 용제가 대부분 수용성인 경우 이 문제가 발생할 수 있습니다. 이는 염화칼슘을 칼슘 양이온과 염소 음이온으로 이온화시키며, PCB 취급 시 금 도금의 기재(구리 및 니켈)를 부식시키므로 치명적입니다. 일반적인 문제는 아니지만 대부분 수용성 세척 용제를 사용하여 이 현상을 확인했습니다.
PLA 제품에 활석(talc)이 포함되어 있나요?
아니요, 당사의 PLA 제품에는 활석이 포함되어 있지 않습니다.
PolyDryer 박스 홀더를 채우는 데 필요한 제습제의 총량은 얼마인가요?
박스용 30g, 박스 XL용 110g입니다.
재생 버튼과 "-" 버튼을 동시에 눌러 추가 설정을 우연히 발견했습니다. 일종의 전원 설정인가요?
**SETTING** 모드에서 **일시 정지(Pause)** 버튼과 **감소(-)** 버튼을 동시에 **5초간** 길게 누르면 부저 볼륨 설정 모드로 진입합니다. 디스플레이에 \*\*"bu-01"\*\*이 표시됩니다. **증가(+)** 또는 **감소(-)** 버튼을 눌러 부저 볼륨을 조절하십시오. **3단계 볼륨**을 사용할 수 있습니다. 원하는 볼륨이 선택되면 **일시 정지(Pause)** 버튼을 눌러 설정을 저장하고 종료하여 **SETTING** 모드로 돌아갑니다.
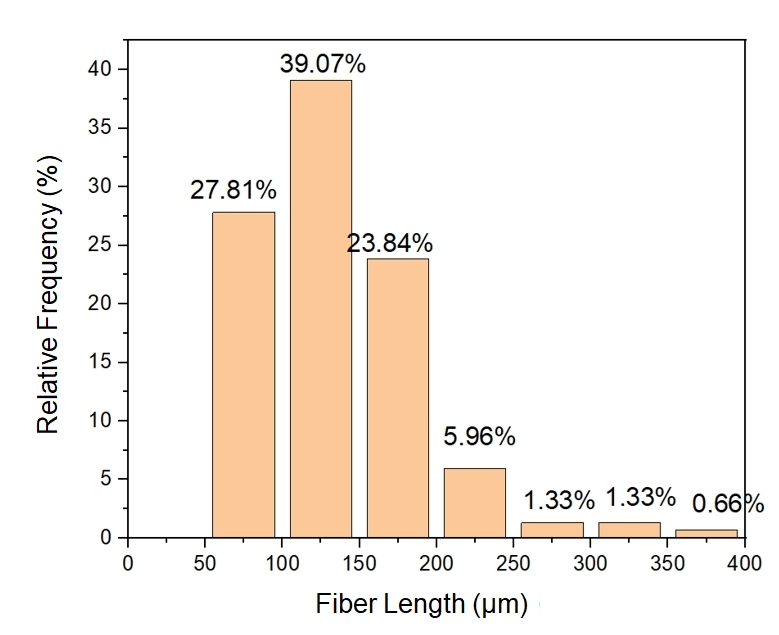
PET-GF15에 사용된 유리 섬유의 대략적인 섬유 길이 분포는 어떻게 되나요?
필라멘트 내 섬유 길이는 평균 약 150µm이며, 400µm보다 긴 섬유는 거의 0%입니다.
PET-GF15에 사용된 유리 섬유의 대략적인 길이/크기는 어떻게 되나요?
컴파운딩에 사용한 유리 섬유(원자재)에 대한 정보는 공유할 수 없습니다.
Fiberon PET-GF15 전체에 유리 섬유가 얼마나 균일하게 분포되어 있나요?
섬유는 필라멘트 전체에 고르게 분포되어 있습니다(검사한 필라멘트의 단면 현미경 사진으로 판단).
뚜껑을 제외한 PolyDryer 건조 박스 상단의 치수는 어떻게 되나요?
내부 크기:92.4 x 206.98 외부 크기:117.3 x 1231.81
---
# Agent Instructions
This documentation is published with GitBook. GitBook is the documentation platform designed so that both humans and AI agents can read, navigate, and reason over technical content effectively. Learn more at gitbook.com.
## Querying This Documentation
If you need additional information that is not directly available in this page, you can query the documentation by asking a question.
Perform an HTTP GET request on the following URL with the `ask` and `goal` query parameters:
```
GET https://wiki.polymaker.com/polymaker-wiki/polymaker-wiki-ko/polymaker/more-about-our-products/unique-product-questions/unique-product-questions-2026.md?ask=&goal=
```
`ask` is the immediate question: it should be specific, self-contained, and written in natural language.
`goal` is what the user is ultimately trying to achieve, the reason they need the answer. Sharing it helps GitBook give you a better, more relevant answer. A goal is most helpful when it describes the outcome the user wants rather than restating the question. For example, with `ask=how do I create an API token`, a goal like `automate deployments from our CI pipeline` lets GitBook tailor the answer to that use case.
The response will contain a direct answer to the question and relevant excerpts and sources from the documentation.
Use this mechanism when the answer is not explicitly present in the current page, you need clarification or additional context, or you want to retrieve related documentation sections.