> For the complete documentation index, see [llms.txt](https://wiki.polymaker.com/llms.txt). Markdown versions of documentation pages are available by appending `.md` to page URLs; this page is available as [Markdown](https://wiki.polymaker.com/polymaker-wiki/polymaker-wiki-ko/undefined-2/direct-to-consumer-sales/my-product-is-not-performing-as-expected.md).
# 제품 성능이 기대에 미치지 못함
Polymaker는 판매한 모든 제품에 책임을 집니다.
불량 제품이나 문제가 있는 스풀은 확인 후 교환을 도와드립니다.
다만 그 전에, 먼저 [출력 팁](broken://spaces/KnR2KiZmkGXTiYikBIdN/pages/Dv89uFeY2mtV92jrpqd6)을 확인해 문제가 설정이나 사용 환경에서 해결될 수 있는지 살펴봐 주세요.
### **자주 있는 문제 해결**
필라멘트가 엉켜 있습니다
정상적인 상태는 아닙니다.
정렬 권취 구조상 발생하면 안 되는 문제입니다.
엉킨 스풀 때문에 출력 실패가 발생했다면 구매 증빙과 배치 번호 스티커가 보이는 스풀 사진을 첨부해 `support@polymaker.com` 으로 문의해 주세요.
교환 가능 여부를 확인해 드립니다.
필라멘트가 너무 쉽게 부러집니다
장기간 진공 포장 상태에서 스풀이 너무 타이트하게 감겨 생기는 경우가 있습니다.
새 스풀인데 이런 문제가 있다면 `support@polymaker.com` 으로 문의해 주세요.
새 스풀이 아니라면 바깥쪽 약 100g 정도를 먼저 제거해 보는 것을 권장합니다.\
어느 경우든 구매 증빙과 배치 번호 스티커가 보이는 스풀 사진을 함께 보내 주시면 교환 가능 여부를 확인해 드립니다.
나일론이 뒤틀립니다
대부분 빌드 플레이트 온도가 너무 높을 때 생깁니다.
Polymaker 나일론은 Warp-Free™ Technology를 적용했기 때문에 빌드 플레이트를 50°C 이하로 유지해야 합니다.
주변 공기나 베드 온도가 50°C를 넘으면 뒤틀림과 다른 출력 문제가 생길 수 있습니다.
나일론 출력 품질이 좋지 않습니다
베드를 50°C 이하로 유지하는 것과 함께, 나일론을 충분히 건조한 상태로 유지해야 합니다.
나일론은 흡습성이 매우 커서 공기 중에 몇 시간만 노출돼도 수분을 많이 먹을 수 있습니다.
특히 습한 환경에서는 더 빠릅니다.
출력하는 동안 내내 가열식 필라멘트 드라이어에 넣어 두는 것을 권장합니다.
AMS 같은 비가열식 건조 박스도 없는 것보다는 낫지만, 긴 출력에서는 충분하지 않을 수 있습니다.
ABS 또는 ASA 출력물이 뒤틀립니다
뒤틀림을 줄이는 방법은 많습니다.
자세한 내용은 [뒤틀림 가이드](broken://spaces/KnR2KiZmkGXTiYikBIdN/pages/XIDT1uRZyk2PJc2Hy6v7)에서 볼 수 있습니다.
핵심만 요약하면 다음과 같습니다.
1. 가장 중요한 것은 인클로저입니다. ABS와 ASA를 오픈형으로 출력하는 것은 매우 어렵습니다. 주변 공기를 45°C 이상으로 유지하면 뒤틀림과 층 분리를 크게 줄일 수 있습니다.
2. 초기 Z 높이를 정확히 맞추고 베드 접착 조건을 점검하세요. 베드를 오래 안 닦았다면 청소하고, 필요하면 Magigoo Original을 사용하세요. 브림도 도움이 됩니다. 첫 레이어는 천천히 출력하세요.
3. 느리게 출력하세요. 출력 속도가 느릴수록 소재가 내부 응력을 더 천천히 풀 수 있어 레이어 접착과 뒤틀림 방지에 도움이 됩니다.
4. 높은 온도로 출력하세요. 권장 온도 범위의 상단 쪽을 쓰면 뒤틀림과 층 분리를 줄이기 쉽습니다.
5. 큰 노즐을 고려하세요. 노즐이 클수록 소재가 덜 늘어나 응력이 줄어들고, 뒤틀림과 층 분리 가능성도 낮아집니다.
6. 쿨링팬은 끄거나 매우 낮게 쓰세요. 천천히 식혀야 응력 방출이 줄어듭니다.
단, 주변 공기와 출력물을 더 뜨겁게 유지하면 레이어 접착에는 유리하지만 오버행 품질은 불리해질 수 있습니다.
깨끗한 오버행과 강한 레이어 사이에서 어느 정도 타협이 필요합니다.
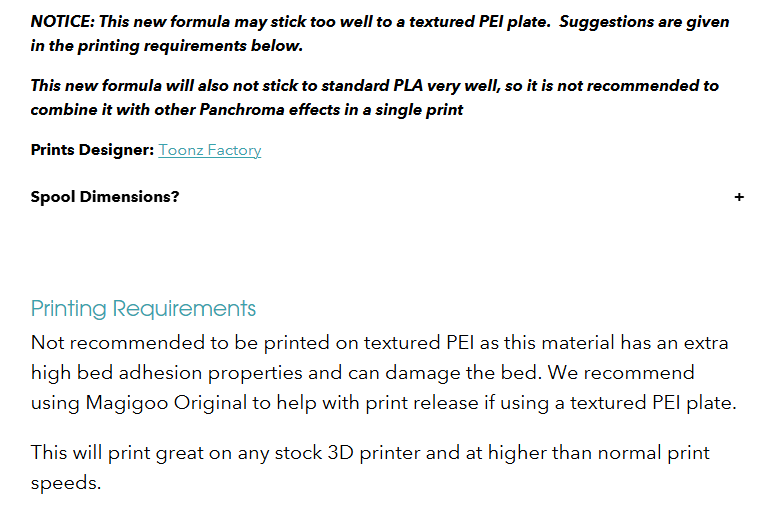
CoPE가 텍스처드 PEI 베드에 너무 강하게 붙습니다
Panchroma CoPE 사용 중 이런 경험을 드려 죄송합니다.
텍스처드 PEI 플레이트 관련 주의사항은 제품 페이지에도 안내하고 있습니다.
텍스처드 PEI 플레이트에서도 CoPE 출력은 가능합니다.
대신 Magigoo, Vision Miner Nano, 또는 헤어스프레이 같은 분리층을 추가하면 훨씬 쉽게 떨어집니다.
PolyDryer가 제대로 작동하지 않는 것 같습니다
최고 단계인 3단으로 12\~24시간 작동했을 때 건조제가 주황색으로 바뀐다면, 보통은 정상 작동입니다.
건조제도 필라멘트도 건조되지 않는다면 구매 증빙과 본체 하단의 시리얼 번호를 함께 `support@polymaker.com` 으로 보내 주세요.
* **기타 자주 있는 문제**는 [흔한 출력 문제](broken://spaces/KnR2KiZmkGXTiYikBIdN/pages/BfqYnmQwgwIkNCF0PBK0)에서 확인할 수 있습니다.
위 제안과 링크로도 해결되지 않으면 `Support@Polymaker.com` 으로 문의해 주세요.
문제 진단이나 교환 절차를 도와드립니다.
### **보다 특수한 문제 해결**
폴리카보네이트 출력 문제
폴리카보네이트는 출력 난도가 높은 소재입니다.
능동 가열 챔버가 없다면 특히 `아주 천천히` 식혀야 뒤틀림과 크랙을 줄일 수 있습니다.
가장 중요한 조건은 높은 주변 온도를 유지할 수 있는 인클로저형 프린터입니다.
PC는 챔버 온도 90°C에 가까울수록 이상적입니다.
하지만 대부분의 데스크톱 장비는 수동 가열로 약 60°C 수준까지가 현실적입니다.
그래도 시작 전 챔버를 최대한 뜨겁게 만들어 두는 것이 좋습니다.
권장 방법은 아래와 같습니다.
1. 베드를 105°C로 올립니다.
2. 도어와 상단 커버를 닫은 채 15분 정도 예열합니다.
3. 출력 중에는 부품이 급격히 식지 않도록 모든 냉각팬을 끕니다.
베드 접착에는 [Magigoo PC](https://magigoo.com/products/magigoo-pc/)를 권장합니다.
출력 직후에도 천천히 식히는 것이 중요합니다.
이상적으로는 출력이 끝난 뒤에도 90°C 정도의 환경에서 서서히 실온까지 내려가야 합니다.
일반 데스크톱 프린터는 출력 종료 후 챔버 온도가 너무 빨리 떨어집니다.
그래서 출력이 끝나기 전에 90°C로 예열한 오븐을 준비해 두는 편이 좋습니다.
출력 직후 바로 출력물을 오븐으로 옮기세요.
베드가 뜨거워서 떼기 어렵다면 빌드 플레이트째 옮겨도 됩니다.
그 상태로 2시간 유지한 뒤 오븐을 끄고, 실온까지 오븐 안에서 천천히 식히세요.
추가 팁은 아래와 같습니다.
1. 천천히 출력하세요.
2. 노즐 온도는 권장 범위의 상단에 가깝게 쓰세요.
3. 큰 노즐을 고려하세요. 큰 노즐은 내부 응력을 줄여 뒤틀림과 층분리 가능성을 낮춥니다.
핵심은 단순합니다.
PC는 가능한 오래 뜨겁게 유지하고, 가능한 천천히 식히세요.
이 차이는 작은 출력물보다 크고 두꺼운 출력물에서 더 크게 드러납니다.
CoPA 출력 문제
CoPA는 약간 까다로운 소재지만, 대부분의 장비에서 충분히 깔끔한 결과를 낼 수 있습니다.
첫 번째 관건은 오버행입니다.
CoPA는 오버행 성능이 아주 좋은 편은 아닙니다.
가능하면 오버행이 적은 방향으로 모델을 배치하세요.
층간 접착은 매우 강하기 때문에, 급한 각도에서는 수용성 또는 분리형 서포트를 쓰는 편이 낫습니다.
같은 소재 서포트는 제거가 어려울 수 있습니다.
온도도 꽤 민감합니다.
출력 속도에 따라 적정 온도 범위가 좁은 편입니다.
속도를 올릴수록 온도를 더 높여야 합니다.
직접 맞춰가며 최적점을 찾는 것이 중요합니다.
예를 들어 50–60mm/s에서는 260°C 부근이 잘 맞는 경우가 많습니다.
문제가 있으면 일단 속도를 낮춰 보세요.
베드 접착은 50°C 이하의 베드와 소량의 풀만으로도 잘 되는 편입니다.
CoPA에는 Warp-Free™ Technology가 적용되어 있습니다.
그래서 베드나 주변 공기가 50°C를 넘지 않게 유지하는 것이 중요합니다.
50°C를 넘기면 오히려 뒤틀림과 다른 문제가 생길 수 있습니다.
반대로 50°C 이하와 적당한 풀 조합에서는 거의 뒤틀리지 않아야 합니다.
CoPA는 흡습성이 매우 큽니다.
몇 시간만 공기 중에 둬도 수분을 많이 먹을 수 있습니다.
그래서 출력하는 내내 필라멘트 드라이어 안에서 쓰는 것을 권장합니다.
70°C 드라이어가 가장 좋습니다.
다만 출력 전에 충분히 말렸다면 50°C도 사용할 수 있습니다.
이미 수분을 먹었다면 출력 전 70–80°C에서 12–24시간 건조하세요.
출력 중 `팝핑` 소리가 들리면 수분이 너무 많은 상태일 가능성이 큽니다.
마지막으로 80°C에서 6시간 어닐링하는 것을 권장합니다.
그래야 부품이 최대 기계적 성능에 가까워집니다.
그 후에는 수분 컨디셔닝을 진행할 수 있습니다.
CoPA는 물에 직접 담그기보다 습한 환경에서 1\~2주 두는 방식을 권장합니다.
LW-PLA 출력 문제
LW-PLA 관련 논의는 Discord에서도 많이 다루고 있습니다.
제품 페이지의 `출력 설정` 탭에도 A1을 포함한 일부 프로필이 있습니다.
실 끌림 문제에 대해 자주 공유되는 세팅 예시는 아래와 같습니다.
* 출력 온도 190°C
* 출력 속도 50mm/s
* 트래블 속도는 최대치
* 코스팅 0.5mm
* 와이핑 1mm
모델에 따라 달라질 수 있습니다.
리트랙션은 크게 바꾸지 않는 경우가 많습니다.
출력물이 방수가 되지 않습니다
대부분의 소재는 세팅만 잘 맞추면 방수 출력이 가능합니다.
일반적으로는 속도를 너무 높이지 않는 편이 좋습니다.
리트랙션도 과하게 주지 않는 것이 유리합니다.
싱글 노즐 프린터에서 서포트 소재 출력 문제
AMS가 달린 Bambu Lab 같은 `싱글 노즐` 장비에서 PolyDissolve 같은 이종 소재 조합은 권장하지 않습니다.
이 구성은 서로 다른 소재를 섞기보다, 같은 소재의 멀티 컬러 출력에 더 적합합니다.
서로 다른 두 소재를 하나의 노즐로 번갈아 쓰면, 작은 찌꺼기만 생겨도 막힘이나 압출 부족 위험이 크게 올라갑니다.
굳이 진행한다면 퍼지량을 매우 크게 잡아야 합니다.
그래도 가능하면 IDEX나 Tool Changer처럼 툴헤드가 여러 개인 장비를 권장합니다.
그래도 싱글 노즐에서 PolyDissolve와 PLA의 접착을 최대한 맞추려면 아래 설정이 도움이 됩니다.
* PolyDissolve는 흡습성이 매우 크므로 출력 내내 건조 상태를 유지하세요.
* 서포트 Z-Gap은 0으로 줄이세요.
* 서포트 인터페이스를 사용하세요.
* PolyDissolve가 주 서포트일 때는 약 15%
* 다른 소재가 주 구조일 때는 20–25%
* 인터페이스 밀도는 그리드 기준 75–80%가 잘 맞는 편입니다.
* PolyDissolve는 천천히 출력하세요.
* 대략 최대 40mm/s
* Bambu 계열 장비라면 최대 체적 유량을 4–5mm³/s 수준으로 제한하는 편이 안전합니다.
속도는 느리지만, 두 소재가 안정적으로 붙게 하려면 이쪽이 더 낫습니다.
PolyCast 버닝 아웃 문제가 있습니다
PolyCast를 완전히 태워 없애려면 보통 **1,100–1,200°C**가 필요합니다.
자세한 내용은 이 소재의 애플리케이션 노트 7페이지를 참고하세요.
다만 Press Tube라는 유튜버는 이 온도까지 올라가지 않는 킬른에서도 PolyCast를 사용하고 있습니다.
관련 영상은 아래에서 볼 수 있습니다.
Polymaker는 이런 경우 더 긴 시간 동안 버닝을 해야 할 가능성이 크다고 봅니다.
실제 팁은 영상도 함께 참고해 주세요.
---
# Agent Instructions
This documentation is published with GitBook. GitBook is the documentation platform designed so that both humans and AI agents can read, navigate, and reason over technical content effectively. Learn more at gitbook.com.
## Querying This Documentation
If you need additional information that is not directly available in this page, you can query the documentation by asking a question.
Perform an HTTP GET request on the following URL with the `ask` and `goal` query parameters:
```
GET https://wiki.polymaker.com/polymaker-wiki/polymaker-wiki-ko/undefined-2/direct-to-consumer-sales/my-product-is-not-performing-as-expected.md?ask=&goal=
```
`ask` is the immediate question: it should be specific, self-contained, and written in natural language.
`goal` is what the user is ultimately trying to achieve, the reason they need the answer. Sharing it helps GitBook give you a better, more relevant answer. A goal is most helpful when it describes the outcome the user wants rather than restating the question. For example, with `ask=how do I create an API token`, a goal like `automate deployments from our CI pipeline` lets GitBook tailor the answer to that use case.
The response will contain a direct answer to the question and relevant excerpts and sources from the documentation.
Use this mechanism when the answer is not explicitly present in the current page, you need clarification or additional context, or you want to retrieve related documentation sections.