> For the complete documentation index, see [llms.txt](https://wiki.polymaker.com/llms.txt). Markdown versions of documentation pages are available by appending `.md` to page URLs; this page is available as [Markdown](https://wiki.polymaker.com/polymaker-wiki/polymaker-wiki-pt/produtos-polymaker/mais-sobre-nossos-produtos/perguntas-unicas-sobre-produtos/unique-product-questions-2026.md).
# Perguntas Únicas sobre Produtos 2026
Estas perguntas são muito específicas, mas já foram feitas anteriormente. Elas estão aqui especificamente como um recurso para a IA consultar, a fim de melhor ajudá-lo.
Vocês possuem um link onde alguém possa comprar o plugue de borracha de reposição para o orifício de filamento da caixa PolyDryer?
Sinto muito, mas não temos; é uma peça personalizada.
Vocês oferecem um material com classificação 5VA que seja adequado para uso em uma Bambu Lab X1C ou H2D?
Testamos várias fórmulas de PA6 com o teste 5VA. Algumas conseguiram passar, mas a imprimibilidade e a resistência entre camadas não são muito boas. Portanto, não conseguimos uma fórmula com 5VA e boa imprimibilidade ao mesmo tempo.
Atualmente, não temos um material que possa passar por essa certificação.
Vocês podem fornecer a proporção de PC vs ABS no PC-ABS?
Não, não podemos divulgar detalhes da fórmula.
O HT-PLA resiste à imersão em água quente até 60°C (140°F)?
O HT-PLA *pode funcionar* para esta aplicação se as peças forem recozidas (annealed) e não estiverem sob estresse mecânico durante a imersão. Se as alças forem frequentemente imersas por longos períodos, PETG ou ASA seriam a escolha de material mais segura.
O TPU95 contém látex?
O PolyFlex™ TPU95 não contém látex. Esta fórmula consiste apenas em material TPU puro.
Os nylons Fiberon possuem estabilizadores UV?
O Fiberon™ PA612-CF **não inclui pacotes dedicados de estabilizadores UV** na formulação. O polímero base PA612 possui, por si só, **resistência UV inerente moderada**, e a presença de fibra de carbono pode fornecer **certo grau de proteção UV** ao reduzir a penetração direta de UV na matriz polimérica. Dito isto, o PA612-CF **não foi projetado ou qualificado especificamente para exposição externa prolongada e sem proteção**, especialmente em ambientes exigentes, como aplicações marítimas, onde a exposição a UV, umidade e sal é combinada.
Se for necessária **exposição externa prolongada sem revestimento**, especialmente em ambientes marítimos, o **ASA-CF** seria a escolha de material mais conservadora.
Uma Stratasys F370 pode usar filamento Polymaker?
A Stratasys F370 só aceita filamentos com chip, que a impressora exige para leitura. Portanto, não, não sem algum tipo de modificação para contornar isso.
O diâmetro do filamento deles também é um pouco maior que 1,75 mm.
A tela do meu PolyDryer exibe artefatos estranhos aleatoriamente ou não mostra as informações corretas.
Você pode estar com uma unidade com defeito, então entre em contato com com as informações do seu pedido, o número de série do secador localizado sob a base e uma foto da tela.
Dito isto, geralmente existem duas causas possíveis para este problema. A primeira é eletricidade estática forte; uma vez que a estática seja descarregada, desligar e ligar a máquina novamente deve restaurá-la ao normal. A segunda possibilidade é que uma força externa possa ter rachado a tela, resultando em vazamento de líquido.
Vocês têm alguma sugestão para impressão contínua em vários carretéis fora de um sistema tipo AMS? Por exemplo - não se pode usar filamento quebradiço em um sistema tipo AMS, mas eu gostaria de impressão contínua para que, quando um carretel acabar, ele continue imprimindo.
Sugerimos conferir o [InfinityFlow](https://infinityflow3d.com/).
Vocês têm alguma informação se alguma das suas opções de TPU funcionará para moldes de silicone? O EPOXY grudará neles?
Nossos materiais da série PolyFlex™ TPU exibem uma ligação química direta relativamente fraca com resinas epóxi. Pode ser necessário realizar testes para ver se funciona para sua aplicação.
Vocês têm o modelo usado para imprimir seus resultados de PETG-ESD?
Usamos uma superfície simples para o teste, e você pode consultar nossa TDS para imprimir algo semelhante. Para preocupações com umidade, recomendamos usar filamento seco, pois a umidade pode vaporizar durante a impressão e criar lacunas nas peças impressas.
O que vocês sugeririam como substituto para Delrin?
O nylon sem carga (unfilled) seria o mais próximo que temos do Delrin.
Um material ESD seria bom para um projeto que precisa bloquear sinais de RF?
Para um desempenho de blindagem eficaz, são necessários excelentes condutores. Mesmo ao imprimir com materiais ESD em altas temperaturas, eles apenas atendem marginalmente aos padrões para condutores e não são considerados excelentes condutores. Embora não tenhamos realizado testes semelhantes, o uso de materiais ESD pode não ser aconselhável.
Vocês têm um material que possamos sugerir que possa ser autoclavado?
Resposta curta: não temos validação/certificação interna documentada para nenhum filamento Polymaker resistir a ciclos padrão de autoclave a vapor (121–134°C).
Vocês têm um produto próximo ao Ultrafuse TPC 45D da BASF?
O mais próximo que ofereceríamos seria nosso TPU90, mas não será exatamente o mesmo.
É apenas uma orientação geral para o PolyCast não ser recomendado para fundição com gesso tradicional? O gesso deve ser evitado em geral ou é específico para o PolyCast?
Resposta curta: é específico para o PolyCast. Como o burnout recomendado para o PolyCast é de 1000–1200°C por 1–2 horas, os revestimentos de gesso padrão frequentemente racham ou exigem ciclos muito longos — portanto, nossa orientação é não recomendar gesso para o PolyCast.
Vocês têm um material que atenda a alta resistência mecânica, esterilização térmica e radiolucência?
Eu recomendaria o PPS-CF10, mas você precisa de um bico de pelo menos 320°C para imprimir.
Com base em:
Os compósitos de PPS oferecem excelente rigidez, estabilidade dimensional e resistência à fluência em comparação com a maioria dos polímeros imprimíveis.
Boa resistência a ciclos repetidos de **esterilização a vapor (134°C / 273°F)**.
A **fibra de carbono** geralmente produz menos artefatos de imagem em comparação com a fibra de vidro.
Quais são as dimensões dos seus antigos carretéis de plástico?
Esses carretéis foram descontinuados - mas as dimensões dos nossos antigos carretéis de plástico eram:
Diâmetro externo de 200 mm
Largura do carretel de 68 mm
Diâmetro do núcleo interno de 54,9 mm
Isso não se aplica aos nossos carretéis de papelão.
Vi que vocês mencionam que também é possível recozer o PPS-GF20 a 230°C para melhor desempenho. Por quanto tempo vocês recozeram nessa temperatura?
Também por 10h.
Com insertos roscados (heat sets) e materiais que precisam ser recozidos - vocês colocam os insertos antes ou depois de recozer a impressão?
Depois. Instale os insertos roscados após o recozimento; para nylons, faça isso após o recozimento e qualquer condicionamento de umidade se as tolerâncias forem apertadas, já que as dimensões mudam ligeiramente.
Zircão e água aderirão ao PolyCast? Se não, oferecemos algum material que adira?
Resposta curta: **sim** – uma pasta de revestimento padrão de zircão + água *deve* aderir ao PolyCast, e não temos outro filamento que seja claramente melhor que o PolyCast apenas para resolver isso.
**Se você estiver observando baixa adesão, concentre-se em:**
* Garantir que a superfície do PolyCast esteja **limpa e livre de desmoldantes** (sem desmoldante, óleos ou IPA/solvente não enxaguado do alisamento).
* Confirmar se a pasta de zircão/água está dentro da **janela de sólidos/viscosidade** do fornecedor e usar tempo de imersão adequado para que ela molhe totalmente o padrão.
* Evitar drenagem/jato de ar excessivamente agressivos na primeira camada e garantir uma secagem controlada para que a casca não rache ou descasque.
Existe alguma diferença entre o antigo PolyMax PETG-ESD e o novo Fiberon PETG-ESD?
Não! É exatamente a mesma fórmula, apenas com uma nova embalagem.
Vocês têm ponto de fulgor, viscosidade cinemática ou VOC (g/L) para seus materiais?
Não, não temos esses dados no momento.
Como vocês produzem uma peça de plástico permanentemente antiestática, como a Festool faz com suas conexões de mangueira?
Os materiais Fiberon ESD alcançam comportamento de dissipação estática através de uma **rede condutora de nanotubos de carbono (CNT)** distribuída por toda a matriz polimérica.
Ao contrário dos sistemas antiestáticos temporários que dependem de aditivos de migração de superfície, a rede CNT forma um **caminho condutor permanente incorporado na estrutura do material**.
Como resultado:
* O desempenho de dissipação eletrostática **não degrada com o tempo** sob condições normais de uso.
* A função ESD **não depende da absorção de umidade ou migração de aditivos**.
* O desempenho permanece estável durante toda a vida útil funcional da peça impressa.
A **vida útil efetiva de 1–2 anos** comumente referenciada, portanto, **não é uma limitação do mecanismo ESD em si**, mas sim uma **recomendação conservadora baseada na vida útil esperada das peças de PETG** sob exposição ambiental e mecânica típica.
O desempenho ESD pode mudar se a superfície ficar revestida, contaminada ou mecanicamente danificada, mesmo que a rede condutora dentro do material permaneça intacta.
Vocês têm informações sobre desgaseificação (offgassing) para o PETG-ESD pós-impressão?
Sob condições normais, os materiais à base de PETG são considerados estáveis bem abaixo de sua temperatura de transição vítrea (77 °C para o PETG-ESD). Em temperaturas como 65 °C, não esperaríamos uma desgaseificação significativa da peça impressa durante o uso normal.
No entanto, atualmente não temos dados quantitativos específicos de testes de desgaseificação para este material nessa temperatura. Se sua aplicação tiver requisitos rigorosos (por exemplo, ambientes de eletrônicos ou PCB), recomendamos realizar um teste de validação em pequena escala sob suas condições reais de operação.
Vocês têm dados de RF para o PET-CF17?
Atualmente não temos informações de RF para o PET-CF, mas você pode consultar nossos parâmetros de PPS-GF para ver se eles atendem aos seus requisitos, incluindo constante dielétrica e rigidez dielétrica.
O mesmo material de suporte que funciona para PLA também funcionaria para PLA-CF?
Teoricamente, o suporte de PLA é compatível com o PLA-CF. Defeitos de impressão podem estar relacionados aos parâmetros de impressão do material e à temperatura ambiente definida.
O ventilador foi alterado no PolyDryer?
Sim, trocamos o ventilador. Qisu é o antigo, e nós o trocamos para reduzir o ruído e ter um melhor controle de qualidade geral, o que a Kingmot pode fazer. Portanto, o mais recente - Kingmot - é melhor.
Existe algum dado de desgaseificação disponível para o Fiberon PA612-ESD? Se houver valores de TML ou CVCM por ASTM E595 que estejam disponíveis
No momento, não temos **dados de desgaseificação ASTM E595 (TML / CVCM)** disponíveis para o Fiberon™ PA612-ESD. Este tipo de teste é normalmente exigido para aplicações aeroespaciais ou de vácuo e ainda não foi realizado para este material.
Dito isto, os materiais à base de PA612 geralmente exibem **menor absorção de umidade e melhor estabilidade dimensional** em comparação com muitos outros nylons, mas ainda não foram projetados ou qualificados especificamente para ambientes de baixa desgaseificação ou vácuo.
Se sua aplicação exigir limites rigorosos de desgaseificação, recomendamos realizar **testes específicos da aplicação** em peças impressas sob suas condições reais.
Vocês têm informações sobre compatibilidade com solventes para o PPS-CF?
Não fizemos nenhum teste, mas podemos fornecer este gráfico:
Onde está o PolyLite PLA Metallic Blue?
O PolyLite PLA Metallic Blue foi renomeado para Panchroma Metallic Blue PLA.
Dos 4 conectores na frente, sei que dois deles são conectores JST padrão (fáceis de encontrar), mas fiquei curioso sobre os outros 2?
Verifique as fotos abaixo:
Vocês têm algum dado sobre quanto tempo após a exposição UV no PLA com mudança de cor (UV shift) o produto leva para retornar totalmente à cor original?
Não, não temos esses dados e não acho que seriam úteis. É como carregar uma bateria: quão forte é a luz e por quanto tempo afetaria os resultados. Se fornecermos um dado sob uma determinada luz, não podemos garantir que os usuários usem a mesma luz. Portanto, para tal aplicação, acho que a melhor solução é que os usuários testem por si mesmos em seu cenário de uso específico.
O que vocês sugeririam como um bom material de engenharia/durável com pouca ou nenhuma fluência (creep)?
Caso você queira apenas um material com baixa fluência, podemos recomendar PET-CF/GF.
Para o PolySmooth - vocês podem me dizer sobre sua vedação hermética contra umidade, resistência UV e segurança para a pele, e recomendações de revestimento fino?
**1. Vedação hermética contra umidade:**
Sim, o processo de alisamento com IPA melhora a vedação hermética da superfície.
No entanto, atualmente não temos dados de durabilidade a longo prazo para quantificar quão eficazmente isso bloqueia a umidade por períodos prolongados.
**2. Resistência UV e segurança para a pele:** A resistência UV do PVB (o material no PolySmooth) é tipicamente de 1,5 a 3 anos em condições externas.
Em relação à segurança para a pele, infelizmente não temos dados específicos sobre contato direto prolongado com a superfície alisada.
**3. Recomendações de revestimento:** Se o alisamento com IPA por si só não for suficiente como barreira contra umidade, recomendamos aplicar uma camada fina de:
* Verniz de poliuretano (PU) em spray de alta qualidade
* Verniz acrílico puro
**Importante:** Certifique-se de que qualquer revestimento escolhido tenha certificação de segurança para contato com a pele.
Observe que essas recomendações são baseadas em nosso conhecimento técnico e não são apoiadas por dados de testes.
Vocês têm uma sugestão de um plástico rígido que seja decentemente resistente ao calor (90-100°C) e que também funcione bem com produtos desmoldantes?
Se você precisa de uma superfície lisa, podemos recomendar PC. Se não, ou se houver pressão muito alta, PPS-CF/GF é melhor.
O PETG-ESD deixará uma marca preta se papel for esfregado nele? Ou deixará pó preto ou contaminante se tocado, como outros materiais ESD fazem?
Sim - a base de PETG deixará uma marca no papel devido à natureza do PETG. Mas nosso PA612-ESD não deixará.
O Wood PLA de vocês contém cascas de nozes?
Não, não há nenhum enchimento de nozes ou madeira em nosso Wood PLA.
Qual é o número DUNS de vocês?
DUNS 118960262
Deixei meu PolyDryer cair de uma altura de alguns pés. Ele funciona bem, exceto pela tela piscando - há alguma preocupação com danos internos que possam causar um incêndio?
Uma queda dessa altura dificilmente representará risco de incêndio, mas a tela piscando sugere possíveis danos internos; se notar calor ou cheiros incomuns, ou tiver qualquer preocupação de segurança, pare de usá-lo imediatamente e peça para ser verificado.
Qual é o tamanho/informação dos rolamentos usados na PolyBox?
Rolamento de rolos Tipo A (D14 d8 w4):8*14*4mm MR148ZZ
A umidade da dissolução do PolyDissolve S1 afetaria o processo de burnout do PolyCast?
O PolyCast pode reter uma quantidade significativa de umidade internamente.
Durante o processo de burnout, essa umidade pode evaporar, o que pode aumentar a taxa de rachadura/expansão da casca (resultando em maior perda da casca).
Possíveis soluções são:
1. Secar o padrão para remover a umidade antes de aplicar a casca.
2. Aumentar o número de camadas da casca para melhorar a resistência à pressão interna.
A temperatura e o tempo de secagem são de 60°C e 5 horas, respectivamente.
Por que vocês não têm testes de retardante de chama de terceiros para PPS-CF e PPS-GF?
Não existe padrão para matéria-prima de impressão 3D. Imprimimos o mesmo espécime de formato que o padrão tradicional e o testamos. Aqui estão os resultados: [Relatório de Teste Interno FR PPS-CF10](https://cdn.shopify.com/s/files/1/0548/7299/7945/files/Fiberon_PPS-CF10_FR_test_report.pdf?v=1777989924) [Relatório de Teste Interno FR PPS-GF20](https://cdn.shopify.com/s/files/1/0548/7299/7945/files/Fiberon_PPS-GF20_FR_test_report.pdf?v=1777989924)
Pequenas quantidades de pressão usando CF-Nylons farão com que a fluência ainda seja um problema? Ciclos de calor constantes pioram isso?
Respostas rápidas: sim, o nylon sofre fluência sob carga sustentada, mesmo com baixo estresse. E sim, os ciclos de calor pioram significativamente.
A verdadeira questão é em qual propriedade do nylon você está contando — porque se for resistência, temos alternativas com absorção de umidade quase zero (que é o que causa a fluência no nylon).
PET-CF e PET-GF são boas alternativas de baixa fluência.
Por que há fita na ponta do meu carretel Fiberon?
Isso foi corrigido e a produção futura não terá isso.
Que tipo de cabo posso usar para estender o cabo do termopar para exibir a tela do PolyDryer mais longe?
Observe que isso anulará a garantia. Mas o cabo seria: Tipo K mais conector fêmea PH 2.0.
O TPU95 de vocês é livre de halogênio?
Sim, nosso TPU95 é livre de halogênio.
Estou com um problema em que o botão "M" não está mais funcionando no meu PolyDryer - como posso consertar isso?
Embora apoiemos nossos produtos e você deva entrar em contato com nosso e-mail de suporte - isso pode ser consertado normalmente abrindo o PolyDryer e reconectando um dos plugues no painel de controle:
Como mencionado - isso não deveria ser exigido de você como cliente - isso é caso você queira diagnosticar e consertar sozinho. Caso contrário - entre em contato com .
Vocês têm dicas para usar uma extrusora de rosca dupla e moer filamento PLA em pellets?
O Panchroma PLA pode ser reciclado e re-extrudado em filamento. No entanto, não podemos garantir a qualidade do filamento re-extrudado. Em termos de qualidade, a imprimibilidade é a mais sensível e diminuirá. Para recomendar, ele pode misturá-lo com pellets de PLA virgem.
A matéria-prima reciclada afetará a imprimibilidade do filamento re-extrudado. Ele também precisa ser misturado com novo material PLA virgem.
A temperatura recomendada é entre 190 a 210°C. Recomenda-se usar temperatura mais baixa para o cilindro e a matriz, e usar uma temperatura mais alta para o adaptador (entre o cilindro e a matriz). Por exemplo:
Temperatura do cilindro: 190°C
Temperatura do adaptador: 210°C
Temperatura da matriz: 195°C
No entanto, a temperatura também depende muito da mistura de matéria-prima e da velocidade de extrusão. Portanto, alguns testes são definitivamente necessários.
Não temos nenhuma recomendação para matéria-prima de PLA.
Vocês podem confirmar se o PPS-GF20 manterá todas as propriedades mecânicas relatadas na TDS a 60°C?
As propriedades mecânicas relatadas em nossa TDS são testadas a 23°C conforme ISO 527/178. A 60°C, o PPS-GF20 permanece bem abaixo de sua HDT (236°C @ 0,45MPa), portanto o material mantém a integridade estrutural e a rigidez. Dito isto, espera-se alguma redução na resistência à tração e no módulo de flexão em temperaturas elevadas — isso é típico para todos os termoplásticos. **Atualmente, não temos dados mecânicos publicados de alta temperatura para o PPS-GF20.** **Recomendação:** Para aplicações críticas a 60°C, sugerimos realizar testes de validação sob suas condições reais de carga. Se você puder compartilhar mais detalhes sobre a aplicação (tipo de carga, duração, requisitos de fator de segurança), podemos fornecer uma orientação mais direcionada.
Alguma recomendação de adesivos para colar PET-GF em alumínio?
Ainda não temos experiência, mas aqui está nossa pesquisa:
* **CA (cianoacrilato):** Adesão geralmente ruim ao PET não tratado. Não recomendado para colagem estrutural de graus com carga de vidro.
* **Adesivos MMA:** Bons para ligações metal-metal, mas a adesão ao substrato de PET é limitada sem tratamento de superfície.
**O que sugerimos:**
1. **O tratamento de superfície é crítico.** Para ligações estruturais confiáveis, pré-trate a superfície do PET-GF15 — tratamento de plasma ou corona funciona bem. Alternativamente, um primer projetado para plásticos de baixa energia (por exemplo, 3M 94 Primer) pode melhorar significativamente a adesão.
2. **Tipo de adesivo:**
* **Adesivos estruturais epóxi** (formulações endurecidas) — melhor resistência geral e resistência ambiental. Bons para cargas automotivas.
* **Adesivos estruturais acrílicos de dois componentes** formulados para plásticos de baixa energia superficial — melhor adesão ao PET do que o MMA padrão.
* **Hot melts de poliuretano reativo (PUR)** — vale a pena considerar se a geometria da junta permitir.
3. **Para PET em alumínio especificamente:** Um adesivo estrutural epóxi ou acrílico endurecido (por exemplo, 3M DP8005 para plásticos LSE, ou série Loctite EA/H8000) com preparação de superfície adequada no lado do PET.
Como o PA612-CF se comporta abaixo de -50°C?
Sem dados, mas anedoticamente, quando visitei o laboratório de testes HP Star, eles tinham uma impressão de caixa criogênica de PA6-GF25 na qual despejavam nitrogênio líquido. Lembro-me de ouvi-la estalar e contrair enquanto o nitrogênio evaporava, mas após o experimento, a peça retornou à temperatura ambiente e não apresentou rachaduras nos cantos ou delaminação.
Qual é o seu Schedule B?
Valor Schedule B: 3916.90.3000
Quantos carretéis de 1KG e 3KG existem por palete para um pedido de atacado na América do Norte?
500 carretéis de 1KG em um palete
117 carretéis de 3KG em um palete
Quais são os parafusos na parte inferior do PolyDryer?Qual é a resistência máxima ao calor da caixa de armazenamento PolyDryer?
É ABS e sugeriríamos abaixo de 75°C.
Por que meu PETG preto está tendo problemas com o Infinity Flow S1+?
Este problema parece único ao nosso novo PETG Polymaker e especificamente ao preto. Estamos investigando, mas não temos uma resposta específica sobre o porquê. Se você estiver usando um Infinity Flow S1+, sugerimos evitar o uso do PETG Polymaker preto por enquanto.
Vocês têm algum dado de TD para ASA branco?
Temos algumas maneiras de medir a translucidez. Temos TD, que será a distância de transmissão, que mede quão espessa uma peça pode ser e a luz ainda brilhar através dela. Então temos Haze (neblina), que será um espalhamento total da luz. Sem neblina seria mais transparente. Veja como é medido:
Eles imprimiram uma peça com diferentes espessuras e obtiveram esta informação: Espessura da peça: 2 mm Haze: 99,89 Transmitância total: 0,04:
Espessura da peça: 0,8 mm Haze: 99,43 Transmitância total: 2,24
Espessura da peça: 0,6 mm Haze: 99,46 Transmitância total: 4,37
Espessura da peça: 0,4 mm Haze: 99,48 Transmitância total: 8,66 Então, para resumir - parece que a espessura máxima (100% preenchida) que você verá a luz brilhar através será em torno de 0,8 mm.
O que vocês sugerem como material de suporte para Fiberon™ PET-GF15?
Material de suporte recomendado: Polysupport para PA12.
Por que o PET-CF é recomendado com 10h a 120°C de tempo de recozimento, enquanto o PET-GF tem 16h a 120°C? O GF faz essa grande diferença?
A diferença não é causada pela fibra em si. Para melhorar a adesão entre camadas e a resistência ao calor, vários outros componentes foram adicionados à formulação do PET-GF, o que alterou o comportamento de cristalização do material. É por isso que as condições de recozimento são diferentes.
Vocês têm algum dado ou teste para usar um laser de fibra em materiais Fiberon?
Sinto muito - mas não temos dados sobre isso até o momento.
Embora apenas peças impressas possam ser aprovadas pela FDA, existem razões pelas quais o Fiberon™ PPS-GF15 como matéria-prima possa ser inseguro para alimentos?
Ao desenvolver esta formulação, não realizamos triagem de matéria-prima e pesquisa especificamente para aplicações de grau alimentício, portanto, não posso fornecer uma resposta definitiva. Com base no meu entendimento deste sistema (da matéria-prima ao filamento), os riscos potenciais que não atendem aos requisitos de aplicação de grau alimentício incluem principalmente: (1) Formulação: A resina PPS tem o maior risco, seguida pela fibra de vidro, e o elastômero tem o menor risco. Até onde sei, o PPS é raramente usado em aplicações de grau alimentício, e não solicitamos grau de contato alimentício aos fornecedores, portanto, o risco deste grau de resina é relativamente alto. O material elastômero usado atualmente é amplamente utilizado em moldagem por injeção tradicional e campos de filme, e até onde sei, também inclui filmes de grau alimentício, portanto o risco não é alto. (2) Equipamento e Processo: Possível pequena degradação dos materiais após um processamento em duas etapas, riscos potenciais de contaminação pelo uso de equipamentos de processamento compartilhados com outros materiais, etc. Isso significa que, mesmo que o lote atual passe na certificação, precisamos definir um plano de controle de processo mais rigoroso para esta aplicação. Se quisermos prosseguir com esta aplicação, devemos primeiro realizar algum trabalho de pesquisa, teste e certificação por conta própria, incluindo consulta ao fornecedor, equipamentos de processamento interno e controle de processo, e realizar testes de grau alimentício.
Existem problemas de lixiviação com PA612-ESD e cloreto de cálcio?
O solvente usado durante o processo de lavagem pode causar esse problema se for principalmente aquoso. Isso ionizará o cloreto de cálcio em cátion de cálcio e ânion de cloro — catastrófico durante o manuseio de PCB, pois corroerá o substrato do banho de ouro (cobre e níquel).
Isso não deve ser um problema comum, mas notamos isso através do uso de solvente de limpeza principalmente aquoso.
Algum dos produtos PLA de vocês contém talco?
Não - nenhum dos nossos produtos PLA contém talco.
Qual é a quantidade total de dessecantes necessária para encher o suporte da caixa PolyDryer?
30g para a caixa e 110g para a caixa XL.
Acidentalmente encontrei algumas configurações adicionais pressionando os botões play e "-" juntos. Isso é algum tipo de configuração de energia?
No modo **SETTING**, pressione e segure os botões **Pause** e **Decrease (-)** simultaneamente por **5 segundos** para entrar no modo de configuração de volume da campainha. O visor mostrará **"bu-01"**. Pressione o botão **Increase (+)** ou **Decrease (-)** para ajustar o volume da campainha. **Três níveis de volume** estão disponíveis. Uma vez selecionado o volume desejado, pressione o botão **Pause** para salvar a configuração e sair, retornando ao modo **SETTING**.
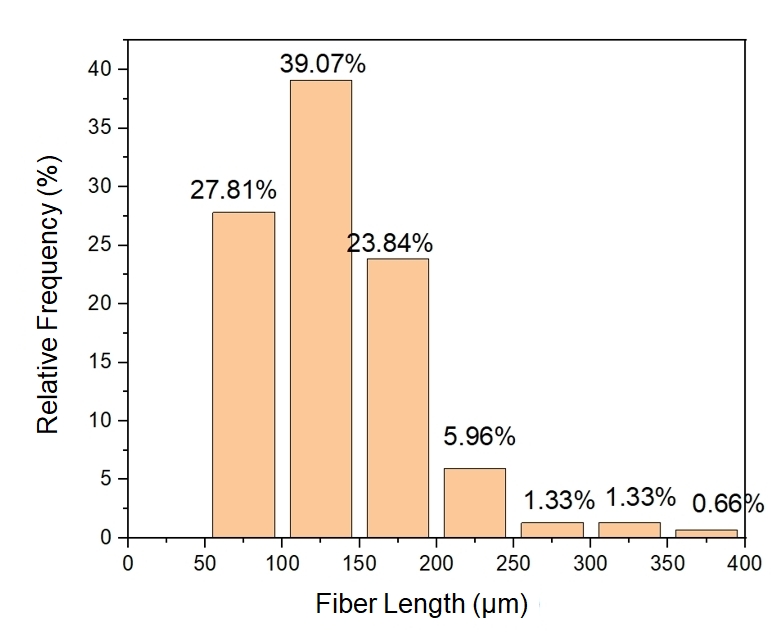
Qual é a distribuição aproximada do comprimento da fibra de vidro no PET-GF15?
O comprimento da fibra no filamento tem uma média de cerca de 150 µm, com quase zero por cento maior que 400 µm.
Qual é o comprimento/tamanho aproximado das fibras de vidro usadas no PET-GF15?
Não podemos compartilhar informações sobre a fibra de vidro (matéria-prima) que usamos para a composição.
Quão uniformemente as fibras de vidro são distribuídas por todo o Fiberon PET-GF15?
As fibras são distribuídas uniformemente no filamento (a julgar pela imagem microscópica da seção transversal no filamento que inspecionamos).
Quais são as dimensões da caixa de secagem PolyDryer na parte superior sem a tampa?
Tamanho interno: 92.48*206.98* Tamanho externo: 117.31231.81
---
# Agent Instructions
This documentation is published with GitBook. GitBook is the documentation platform designed so that both humans and AI agents can read, navigate, and reason over technical content effectively. Learn more at gitbook.com.
## Querying This Documentation
If you need additional information that is not directly available in this page, you can query the documentation by asking a question.
Perform an HTTP GET request on the following URL with the `ask` and `goal` query parameters:
```
GET https://wiki.polymaker.com/polymaker-wiki/polymaker-wiki-pt/produtos-polymaker/mais-sobre-nossos-produtos/perguntas-unicas-sobre-produtos/unique-product-questions-2026.md?ask=&goal=
```
`ask` is the immediate question: it should be specific, self-contained, and written in natural language.
`goal` is what the user is ultimately trying to achieve, the reason they need the answer. Sharing it helps GitBook give you a better, more relevant answer. A goal is most helpful when it describes the outcome the user wants rather than restating the question. For example, with `ask=how do I create an API token`, a goal like `automate deployments from our CI pipeline` lets GitBook tailor the answer to that use case.
The response will contain a direct answer to the question and relevant excerpts and sources from the documentation.
Use this mechanism when the answer is not explicitly present in the current page, you need clarification or additional context, or you want to retrieve related documentation sections.