> For the complete documentation index, see [llms.txt](https://wiki.polymaker.com/llms.txt). Markdown versions of documentation pages are available by appending `.md` to page URLs; this page is available as [Markdown](https://wiki.polymaker.com/polymaker-wiki/polymaker-wiki-zh/da-yin-ji-qiao/chang-jian-da-yin-wen-ti/layer-shifts.md).
# 层错位
层偏移是指打印件除了一个或多个层在 X 或 Y 方向上发生错位外,其余部分看起来正常。层偏移的原因可能很简单,比如电线松动,也可能很复杂,比如步进电机皮带轮功能异常。
这可能导致打印件出现一层或多层偏移。
## **单层偏移**
与多层偏移的打印件相比,这个问题通常更容易诊断和修复。
### **打印过程中的阻碍**
单层偏移最常见的原因是打印过程中出现了阻碍。这可能是由于耗材缠绕或缠绕过紧,或者是电线阻碍了轴的正常移动。在大尺寸打印件上,这种情况比小尺寸打印件更常见。
在开始打印之前,请确保打印机的移动路径畅通,并确保所有电线和线缆在打印区域内移动时不会造成阻碍。确认耗材在卷轴上缠绕紧密,并以不会导致缠绕的方式放置。如果你的卷轴在打印过程中出现松脱,可以使用一些特氟龙或 PTFE 管,并将其尽可能紧地安装在框架上以提供帮助。
用扎带固定所有线缆,使其远离工具路径。任何阻碍挤出机或构建板且强度超过步进电机的物体都会导致电机丢步,从而至少导致一层偏移。
### **限位开关位置错误或框架安装不当**
如果你正在打印大尺寸模型,且整个打印区域设置不当,就会遇到单层偏移的问题。如果你使用的切片软件中机器设置的尺寸与打印机实际尺寸不符,机器会认为它可以打印到比实际更远的位置。当挤出机或热床到达最大构建区域时,步进电机就会丢步,而打印会继续进行,因为它认为已经完成了整个工具路径。
你可以通过对机器进行归位(Homing)来确保一切设置正确。当打印机归位并移动到构建板的最角落(或中心,对于中心归位的打印机)时,通常说明设置是正确的。
如果机器归位后,构建板前方或侧面(取决于你的归位设置)仍有可用的打印区域,则说明你无法使用完整的构建区域。
如果 X 或 Y 轴限位开关位置错误,可以通过稍微调整它们的位置来轻松解决。如果这些限位开关在机器上是固定的,则可能是框架本身安装不当。调整固定热床位置的 T 型螺母,滑动直到处于正确的归位位置。重新拧紧并确保没有任何部件松动。你需要确保打印机在正确的位置归位,以便利用整个构建区域。在打印小模型时,你可能永远不会发现这个问题,直到你尝试打印较大的 G-code 文件。
如果你最近更换了热端设置,也可能出现这种情况。打印机设计为使用原装热端达到最大点,如果你的新热端或安装座将喷嘴从原装位置向任何方向移动,你将无法再达到打印机的最大构建区域。你需要重新定位限位开关,或在切片软件中调整构建体积以进行适配。否则,你会认为可以打印比实际更大的模型,从而导致单层或多层偏移。
### **G-code 或模型错误**
本质上,文件可能会损坏或导出不当。在切片软件中逐层检查模型,查看是否有孔洞或缺失的壁。此外,请务必检查 Cura 或旧版 Netfabb 等软件中的实际错误。
你的 G-code 也可能损坏。这种情况并不常见,但我们确实遇到过无论怎么做都无法正常打印的案例。这通常发生在你未完全保存就传输文件的情况下。
这很难诊断,但如果某个零件在重新打印后在完全相同的位置出现层偏移,那么重新切片并重新上传到机器是值得的。如果仅仅是由阻碍引起的,那么在同一位置出现层偏移的可能性非常小。
SD 卡也可能损坏。如果持续出现问题,请尝试格式化 SD 卡或使用一张新的。
### **层高过厚 – 关闭 Combing(梳理)/ 使用线条填充**
在使用标准喷嘴尺寸和层高时,这不应该成为问题,但在层高超过 0.4mm 时可能会出现问题。当我们测试 SuperVolcano 喷嘴(1.4mm 喷嘴和 1mm 层高)时,喷嘴在移动时会拖过之前铺设的填充层。
关闭 Combing 允许热端在每次移动后进行 Z-hop(抬升),从而避开填充层。我们还将填充模式从三角形改为线条,以避免同样的问题。如果不这样做,喷嘴撞击填充层会导致步进电机丢步,从而产生层偏移。
## **多层偏移**
### **皮带过松(或过紧)**
许多机器上的皮带束线方式在频繁打印后会导致松动。一些廉价机器的束线仅通过扎带固定皮带,幸运的是,这种情况最近已不常见。
皮带过松会导致打滑和过多的间隙。当你使用频繁来回移动的重型热床时,这是一个非常常见的问题(你会看到 Y 轴频繁出现层偏移)。
你需要确保 X 和 Y 轴托架的皮带非常紧。虽然皮带确实可能过紧,但根据我们的经验,皮带过松的情况远比过紧常见。如果皮带过紧,可能会导致卡滞和[重影](https://wiki.polymaker.com/polymaker-wiki/polymaker-wiki-zh/da-yin-ji-qiao/chang-jian-da-yin-wen-ti/ghosting-echo-ringing-effect.md)(如该页面所述)。
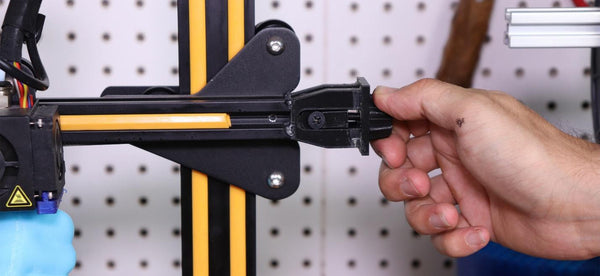
为你的托架打印一个可调节的皮带张紧器是明智之举。这可以在皮带随时间松动时轻松进行紧固,否则你可能需要拆卸机器。幸运的是,像 Ender 3 V2 这样的打印机自带皮带张紧器,但如果你的没有,我们强烈建议添加一个。
没有具体的测量标准来判断皮带是否足够紧,我们通常建议皮带不应有下垂,且触感应有弹性。如果皮带感觉像是在拉伸且没有任何回弹,说明太紧了。
### **热床角落拧得过紧**
这种情况比你想象的要普遍得多,尤其是如果你没有使用自动调平装置时。在尝试调平构建板时,你可能会不小心将一个或多个角落拧得过紧。你不希望这些角落处于弹簧的最大紧度,因为随着时间的推移,这实际上会使金属板变形。这些变形会使你的问题变得更糟。
当你关闭打印机并禁用步进电机时,尝试移动 Y 轴托架(在笛卡尔坐标系结构上),你会注意到这个问题。当一个或多个角落拧得过紧时,热床将难以移动。
我们建议重新开始,松开所有角落,直到弹簧具有相等的轻微张力。如果你现在发现热床移动的顺畅度有很大差异,那么这很可能是罪魁祸首。通过检查 X 方向上喷嘴到热床的距离差异来使 Z 轴丝杆保持平衡。如果你的打印机有双 Z 轴丝杆,只需固定一根丝杆,同时转动另一根,使 X 轴托架水平即可。
只有这样,你才应该调整角落以获得水平的构建板。如果你的金属板严重变形,某些角落无论如何调整都无法水平。在这种情况下,你实际上需要一块新的金属板,尽管自动调平装置可能会有所帮助。这就是为什么你不应该让任何角落长时间处于过紧状态的原因。你正在缓慢地对一个可能会随时间弯曲的物体施加压力。使用更厚的 ¼ 英寸玻璃构建板有助于减少此问题。构建板越平整,就越容易避免此问题。
### **导轨干涩或轴承损坏**
大多数打印机的托架使用自润滑轴承,但即使是这些轴承在频繁使用后也会变干。这适用于在光滑导轨上移动的打印机,例如 Prusa。如果机器未打印且步进电机已禁用时,手动移动 X 或 Y 轴感到困难,请检查导轨是否极其干涩或轴承是否损坏。损坏的轴承很容易更换,干涩的导轨可以用一些白色锂基脂修复。还要检查导轨本身是否有轴承磨损造成的划痕。如果导轨划痕严重,则可能也需要更换。
只需在导轨(螺纹和光滑导轨)上涂抹少量白色锂基脂,然后移动托架使其均匀分布。如果你注意到轴的移动顺畅度有显著提高,那么你可能已经解决了多层偏移的问题。
无论是否出现层偏移,重新涂抹锂基脂并检查导轨/轴承的阻力都是良好的习惯,因为这有助于实现持续、干净的打印。
如果你的打印机使用在铝型材上移动的滚轮(例如流行的 Ender 3),则需要确保滚轮没有被夹得太紧。滚轮过松的情况更常见,但如果滚轮夹得太紧导致移动受阻,则需要稍微松开。
这些滚轮由其中一个滚轮上的螺母固定。这个螺母顺时针转动不会变紧,逆时针转动也不会变松。相反,螺母的一侧会导致托架松动,另一侧会导致托架紧固。因此,如果你将此螺母旋转 360 度,你将回到起点。如果你发现滚轮夹得太紧,将螺母旋转 90 度,然后再次测试。你不希望滚轮自由旋转,所以要确保它足够紧,没有间隙,但仍能平稳滚动。
### **导轨弯曲**
导轨,尤其是细长的 5mm Z 轴丝杆,随着时间的推移可能会弯曲。当托架或热床经过这些弯曲处时,弯曲的导轨会导致一层或多层偏移。
如果你发现任何导轨弯曲,请立即更换。
### **加速度或速度过高**
电机在给定速度下的扭矩必须大于在给定加速度和最大速度下加速或减速托架所需的力。如果你需要的扭矩超过了电机在给定速度或加速度下所能提供的扭矩,层就会因电机丢步而发生偏移。
大多数打印机的 LCD 屏幕上不再有加速度设置,但有些仍有。话虽如此,现在直接在切片软件中编辑加速度设置要容易得多。大多数切片软件(包括 Cura)都可以在“速度”部分编辑加速度。在使用笛卡尔坐标系机器时,你可能不希望此数值超过 1000。
现在,像 Bambu Lab 提供的新型高速打印机就是一个例外。但如果你没有这些高速机器,我们不建议超过 1000 这个数值。CoreXY 和 Delta 机器可以根据构建质量达到更高的数值。手动降低此数值,看看是否有帮助。CoreXY 机器可以处理比笛卡尔坐标系更高的加速度,这意味着我们将我们的 CoreXY(非 Bambu Labs)设置为 1000 到 1500 之间。Delta 机器可以处理高达 3000 而不会有太大问题。如果你知道你的打印机可以处理,显然可以增加这些数值,例如许多新的 Voron 构建或新的 Bambu Lab 选项。
### **步进电机仍然丢步**
如果步进电机仍然丢步,可能是电机故障或接线问题。检查从步进电机到主板的每根电线的连接情况。如果某处断路,你必须更换它或剪断并重新接线。有时一根电线连接正常,但在某些移动时因磨损或损坏而断开。这将导致步进电机无法正常转动,而在电线恢复导通后又恢复正常。确保从步进电机到主板的每根电线都有良好的导通性。
步进电机或驱动器本身可能发生故障,因此尝试将连接切换到不同的轴,看看电机在移动该轴时是否仍然丢步。如果是,更换步进电机以解决层偏移和丢步问题。如果最终发现是步进驱动器故障,你可以轻松更换它。如果你的打印机(如 Ender 3)的步进驱动器是集成在主板上的,不幸的是,你需要更换整个主板。在走这一步之前,请务必确认是步进驱动器故障,而不是步进电机本身或导通性问题。
如果这个问题突然出现,重新刷写固件或恢复出厂设置也可能值得一试。在 Ender 3 V2 等机器上刷写固件变得容易多了。对于这些机器,你只需在 Creality 官网搜索特定主板和打印机的最新固件,下载并解压 .BIN 文件,然后将该 .BIN 文件传输到 SD 卡。关闭打印机,插入 SD 卡,然后打开打印机。你的打印机现在将刷写最新的固件。请记住,你更改过的任何内容(如 E-steps)现在都将恢复为出厂设置。此方法仅适用于较新的打印机(如 Ender 3 V2),不适用于旧的 Version 1。对于 Version 1 之类的机器,你需要进行引导加载(bootload),网上有相关教程。
### **廉价或磨损的皮带轮**
电机皮带轮需要有锋利、清晰的齿形和正确的间距,才能正常工作并使皮带移动正确的步数。它们还需要紧固在步进电机轴上,因为任何打滑都会导致层偏移。
如果你购买了做工粗糙的皮带轮,或者发现你的皮带轮凹槽已经磨损,你需要升级并购买一套新的。选择铝制或不锈钢制品,因为这类小零件价格并不贵,却能带来巨大的差异。如果你购买了新的皮带轮,请确保齿数正确。如果你更换了齿数不正确的皮带轮,你的零件尺寸将非常不准确,或者会导致进一步的层偏移。
### **确认皮带轮紧固在步进电机轴上**
步进电机皮带轮通过紧定螺钉(也称为止动螺钉)固定在步进电机轴上。如果此螺钉没有将皮带轮紧紧固定,步进电机本身转动时可能不会带动皮带轮,或者偶尔会轻微打滑。这意味着打印机认为它在移动,但皮带没有转动,或者转动量不足。
确保紧定螺钉将皮带轮紧紧固定在步进电机轴上,并且没有任何间隙。如果拧紧后仍有间隙,请更换紧定螺钉或更换皮带轮本身,直到它能被尽可能紧地固定住。
### **热床过重**
如果你的驱动器输出了正确的电流并且一切润滑良好,这通常不是问题,但如果你的热床异常沉重,你可能会在 Y 轴上遇到偏移(在笛卡尔坐标系机器上——这在 CoreXY 机器上不应发生)。如果你正在尝试一个实验性的热床,上面有大量的接线和额外的附件,且位于 ¼ 英寸厚的玻璃板之上,那么该轴在移动时可能会遇到困难,从而导致层偏移。
对于这个问题,你需要更换一个更轻的构建板,或者检查 Y 轴步进电机的 VREF 以确认它输送了足够的功率。如果你确认 VREF 正确,除了更换更轻的构建板外,你还需要将 Y 轴步进电机更换为功率更大的电机。
这在很长一段时间内对我们来说都不是问题,所以在认为这是罪魁祸首之前,请务必确认在禁用步进电机时构建板可以自由移动。
### **撞击打印件**
层偏移的一个不太常见的问题是打印头撞击了刚刚打印的层。这会导致电机丢步,打印件会从中断处继续。在这种情况下,打印件更有可能被撞离构建板,但有时如果零件与构建板粘附得非常牢固,也可能导致层偏移。
这在极低或极高层高且热床粘附力非常强的情况下进行过挤出时最为常见。
你需要添加一个与层高相当的 Z-hop,确保热端组装紧密且没有渗漏,并确保在切片软件设置中让打印头避开已打印的零件。如本页前面所述,如果你以非常大的层高进行打印,你可能需要调整填充图案并关闭 Combing。
Z-hop 不建议用于廉价机器,因此请先尝试在切片软件中使用“移动时避开已打印零件”。如果你的喷嘴仍然撞击打印件,那么你可以尝试添加 Z-hop。
### **Z 轴抖动 (Z-wobble)**
有些人可能将 Z 轴抖动归类为层偏移,但我们将其作为单独的类别。如果你在 Z 轴上遇到抖动外观的打印件(永无止境的极小层偏移),请参阅“[Z 轴抖动](https://wiki.polymaker.com/polymaker-wiki/polymaker-wiki-zh/da-yin-ji-qiao/chang-jian-da-yin-wen-ti/z-axis-wobble.md)”页面。
## **减少层偏移的方法总结**
* 清除托架打印路径上的任何阻碍。——用扎带固定所有电线和松散的线缆,并保持打印区域清洁。
* 确认限位开关位置正确,且框架安装正确,以便喷嘴归位时处于其能到达的最远角落。
* 检查模型错误,如果 G-code 损坏则重新切片。
* 增加 Z-hop,关闭 Combing,使用线条填充,以防止喷嘴在较大层高时撞击打印件。这仅适用于非常大的层高。
* 确保皮带足够紧(但不要过紧)。
* 不要将热床角落拧得过紧。
* 确保导轨没有干涩,且轴承没有损坏。
* 更换任何弯曲的导轨。
* 降低加速度和/或速度。
* 通过检查 VREF 增加步进驱动器的电流。
* 检查步进电机或驱动器是否故障或过热。
* 确保皮带轮紧固在步进电机轴上,不能自由旋转。
* 更换或升级皮带轮。
{% embed url="" %}
---
# Agent Instructions
This documentation is published with GitBook. GitBook is the documentation platform designed so that both humans and AI agents can read, navigate, and reason over technical content effectively. Learn more at gitbook.com.
## Querying This Documentation
If you need additional information that is not directly available in this page, you can query the documentation by asking a question.
Perform an HTTP GET request on the following URL with the `ask` and `goal` query parameters:
```
GET https://wiki.polymaker.com/polymaker-wiki/polymaker-wiki-zh/da-yin-ji-qiao/chang-jian-da-yin-wen-ti/layer-shifts.md?ask=&goal=
```
`ask` is the immediate question: it should be specific, self-contained, and written in natural language.
`goal` is what the user is ultimately trying to achieve, the reason they need the answer. Sharing it helps GitBook give you a better, more relevant answer. A goal is most helpful when it describes the outcome the user wants rather than restating the question. For example, with `ask=how do I create an API token`, a goal like `automate deployments from our CI pipeline` lets GitBook tailor the answer to that use case.
The response will contain a direct answer to the question and relevant excerpts and sources from the documentation.
Use this mechanism when the answer is not explicitly present in the current page, you need clarification or additional context, or you want to retrieve related documentation sections.

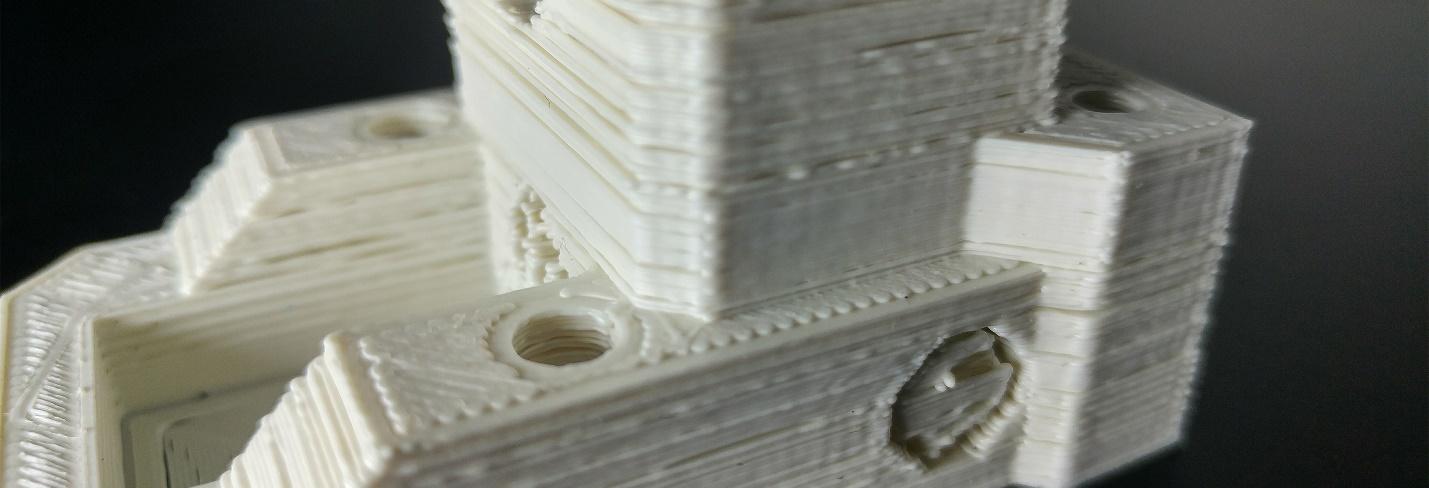 有些人可能将 Z 轴抖动归类为层偏移,但我们将其作为单独的类别。如果你在 Z 轴上遇到抖动外观的打印件(永无止境的极小层偏移),请参阅“[Z 轴抖动](https://wiki.polymaker.com/polymaker-wiki/polymaker-wiki-zh/da-yin-ji-qiao/chang-jian-da-yin-wen-ti/z-axis-wobble.md)”页面。
## **减少层偏移的方法总结**
* 清除托架打印路径上的任何阻碍。——用扎带固定所有电线和松散的线缆,并保持打印区域清洁。
* 确认限位开关位置正确,且框架安装正确,以便喷嘴归位时处于其能到达的最远角落。
* 检查模型错误,如果 G-code 损坏则重新切片。
* 增加 Z-hop,关闭 Combing,使用线条填充,以防止喷嘴在较大层高时撞击打印件。这仅适用于非常大的层高。
* 确保皮带足够紧(但不要过紧)。
* 不要将热床角落拧得过紧。
* 确保导轨没有干涩,且轴承没有损坏。
* 更换任何弯曲的导轨。
* 降低加速度和/或速度。
* 通过检查 VREF 增加步进驱动器的电流。
* 检查步进电机或驱动器是否故障或过热。
* 确保皮带轮紧固在步进电机轴上,不能自由旋转。
* 更换或升级皮带轮。
{% embed url="