> For the complete documentation index, see [llms.txt](https://wiki.polymaker.com/llms.txt). Markdown versions of documentation pages are available by appending `.md` to page URLs; this page is available as [Markdown](https://wiki.polymaker.com/polymaker-wiki/polymaker-wiki-zh/da-yin-ji-qiao/chang-jian-da-yin-wen-ti/qiao-qu.md).
# 翘曲
翘曲与 3D 打印全解析
如果你不了解自己使用的材料或机器,零件翘曲几乎是不可避免的。翘曲是指由于冷却不均,或由于热床附着不良,导致打印件的角部或整个零件向上卷曲。
我们强烈建议大家查看“[材料科学](https://wiki.polymaker.com/polymaker-wiki/polymaker-wiki-zh/da-yin-ji-qiao/cai-liao-ke-xue.md)”页面,这样你就会知道为什么会发生翘曲——因为它可能会帮助你在不阅读本页的情况下诊断并解决问题。
### **理解“**[**零件不粘附于成型板**](https://github.com/Polymaker3D/Polymaker_wiki/tree/main/zh/da-yin-ti-shi/chang-jian-da-yin-wen-ti/da-yin-jian-bu-nian-fu-da-yin-ping-tai/README.md)**”页面**
你必须彻底理解本页,才能开始尝试解决你的翘曲问题。当打印件的某一部分,或整个打印件,离成型板过远,或者没有正确附着时,打印件发生翘曲的概率会呈指数级上升。
这很容易理解,因为喷嘴离成型板越远,涉及的床面附着就越少,打印后期翘起的可能性就越高。
对于任何收缩率高、内应力大的材料,如 ABS,都需要使用裙边。对于大型非圆形 ABS 打印件,如果你无法将环境空气温度维持在约 45°C,则需要使用 ABS 浆料。
### **了解你正在使用的材料,并考虑使用替代材料**
使用 PLA 这类材料时,你几乎不会遇到翘曲问题,因为 PLA 的收缩率低、内应力也较小(不过要更好地理解这一点,请参阅“[材料科学](https://wiki.polymaker.com/polymaker-wiki/polymaker-wiki-zh/da-yin-ji-qiao/cai-liao-ke-xue.md)”页面)。非常大、密度很高的 PLA 零件应使用加热成型板和裙边,但在水平的成型板上使用 PLA 时,翘曲非常罕见。
ABS 是完全不同的情况,它是一种无定形热塑性材料,在挤出时会产生很多内应力。由于 ABS 还需要更高温度的成型板,因其玻璃化转变温度更高,因此热床与环境空气之间的温差也会更大。
虽然 ABS 价格和功能都很出色,但这一因素可能会使你无法在机器上打印某些零件而不发生翘曲。这就是为什么了解你在打印中所追求的因素和特性,以及你是否可以使用替代材料,非常重要。
如果你需要机械性能和经济性,但不在意丙酮蒸汽表面处理或较高的玻璃化转变温度,我们以前会建议试试 PETG。现在,随着 Polymaker 推出新的 PLA 产品线,我们建议看看他们的 Polymax PLA 或 PLA Pro。这两种材料都具有非常强的机械性能,只要耐热性不是关键因素,就可以替代 ABS。
某些不具有高玻璃化转变温度的尼龙材料仍然会有很高的翘曲概率。这是因为它们是半结晶材料,其结构在排列整齐时(室温)比在无序时(挤出后)占用更少空间。尼龙本质上是在你的打印平台上结晶并导致翘曲。话虽如此,我们已经将 Warp-Free™(防翘曲技术)应用于我们提供的尼龙材料上,这意味着你不应该遇到这个问题。你可以在“[材料科学](https://wiki.polymaker.com/polymaker-wiki/polymaker-wiki-zh/da-yin-ji-qiao/cai-liao-ke-xue.md)”页面了解更多。
对于聚碳酸酯及其共混材料,我们更倾向于使用 Magigoo 的 PC 产品来实现良好的床面附着。
### **降低打印速度并提高打印温度**
这可能并不适用于所有材料,但对于 ABS 和 ASA,你可以通过更慢地挤出并使用更高的温度来帮助减少翘曲问题。正如我们在“[材料科学](https://wiki.polymaker.com/polymaker-wiki/polymaker-wiki-zh/da-yin-ji-qiao/cai-liao-ke-xue.md)”页面中所述,更慢的打印会给材料更多时间释放应力。这意味着更低的挤出速度会减少你的翘曲问题。
挤出温度也是同样的道理。提高挤出温度意味着材料内部的活动更多。更多的活动 + 更多的应力释放时间 = 更少的翘曲。尽可能慢地在你的机器上打印 ABS,并将打印温度提高到约 250-260°C,有助于减少这些内应力,从而减少翘曲。
### **在封闭环境中打印**
当你在加热成型板上打印零件时,你实际上是在一个环境温度不均匀的环境中工作。当室温约为 30°C,而你的加热成型板为 110°C 时,靠近成型板的零件会经历快速的温度变化。虽然内应力可能是翘曲的最大原因,但这种极端的温差也会导致翘曲问题。
在封闭式机器中打印,可以通过困住成型板散发的热量,使环境空气保持在略高的温度。这意味着环境空气更接近 ABS 的玻璃化转变温度,使材料内部的活动更多,并给它更多时间释放应力。我们建议在打印 ABS 或 ASA 时,环境空气至少达到 50°C。
如果你买得起,可以购买一台封闭式,或半封闭式打印机,这效果相当不错。你也可以用激光切割亚克力板和一些打印件自己制作一个 DIY 外壳。或者你也可以在网上找到别人发布教程的其他方案。
在封闭式机器中打印易翘曲的零件时,你会希望让热床在打印温度下静置约 5-10 分钟,以便环境空气升温。ABS 的良好环境温度为 50°C,理想情况下可到 65°C。不过你显然不会想在这种环境下打印 PLA,因为这已经接近或高于它的玻璃化转变温度。
当你让环境空气升到这么高时,许多问题都可能出现。步进电机和其他电子元件可能过热并导致打印机故障。这就是为什么你需要尽可能把电源和主板放在封闭腔体外部,并在各处布置足够的散热片,同时对任何过热部件保持主动风扇散热。
即便如此,你仍然可能遇到问题,因此在将环境空气提高到 60°C 或更高之前,请务必了解一些基本的热力学和机械工程知识。
### **确保成型板在打印过程中不会失去热量**
如果你的主板过热,或者你与加热成型板的连接有问题,温度可能会在打印过程中下降。如果你只看打印开始部分,然后等打印完成才回来,你甚至可能不会注意到这一点,直到取回一个已经翘曲的零件。
### **层间分层**
你也许不会把这种故障视为“翘曲”,但它发生的原因几乎完全相同。这就是为什么它没有被包含在“[层附着不良](https://github.com/Polymaker3D/Polymaker_wiki/tree/main/zh/da-yin-ti-shi/chang-jian-da-yin-wen-ti/ceng-fu-zhuo-bu-liang/README.md)”页面。
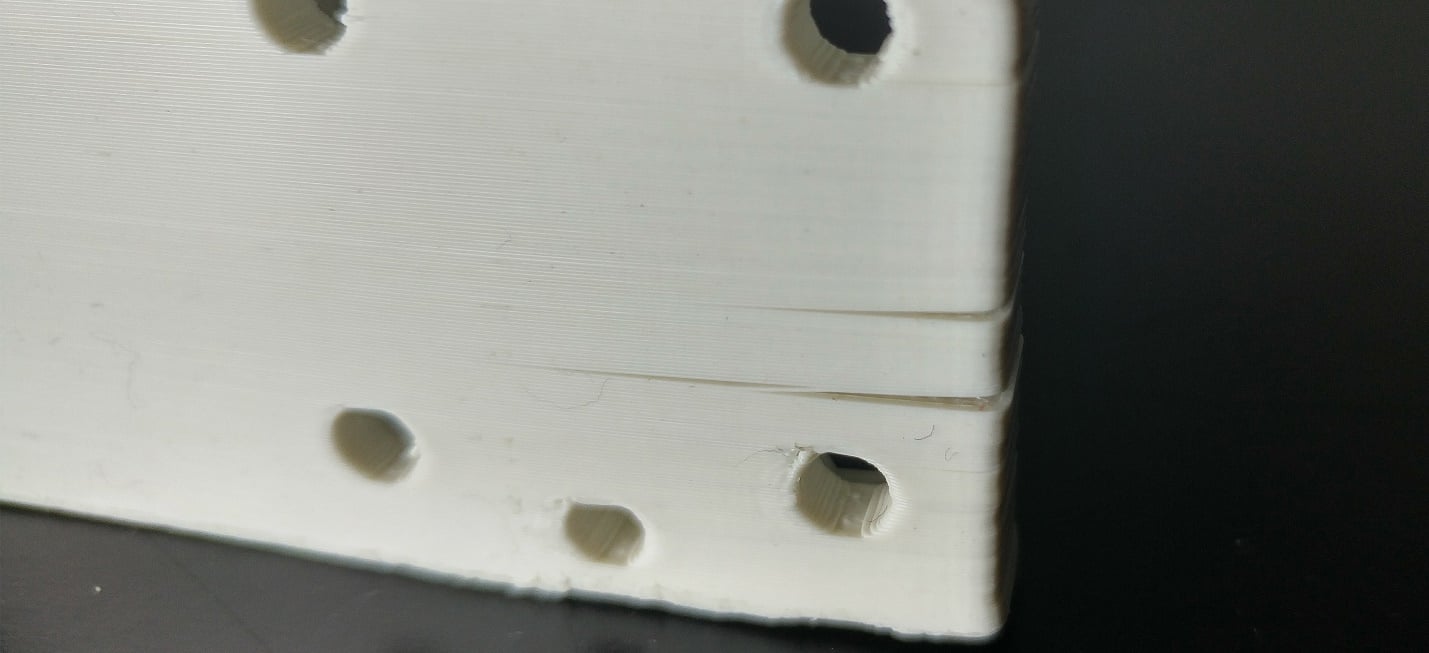 如果你有极佳的床面附着,例如使用 ABS 浆料时,但却在开放环境中打印大型零件——你可能遇到的是分层,而不是翘曲。
分层是指两层之间彼此分离,即使已经采取了所有层附着方面的预防措施也是如此。这是由于前面解释过的相同温度梯度和内应力所致,但它发生在底层与成型板极其牢固地粘附时。
打印件底部可能不会带着整个打印件一起向上卷曲,而是层附着成为这种收缩/内应力的薄弱点。
如果你遇到这种情况,你需要检查切片设置,或者大幅改变所使用的环境/材料。
我们只在环境空气相当冷的大型 PLA 打印件上见过分层,而在不处于封闭环境中的高大 ABS 打印件上,这种情况则可能不可避免。
你可以调整设置来帮助防止这种分层。零件内部越致密,就越容易发生这种情况,所以试着用更少的填充和多几层外壳来打印。也可以打印得更慢、更热,以帮助材料更慢地释放应力并增加内部活动。你还可以增大喷嘴直径,以增加层与层之间的缠结。最重要的还是使用外壳来保持较高的环境温度。
### **我们的 Warp-Free™(防翘曲技术):**
Polymaker 在其 PolyMide™ 系列(基于尼龙的材料)中使用了这项技术。我们在本页前面已经了解了很多关于翘曲问题及其潜在根本原因的内容。这项技术解决了翘曲问题的一个根本原因:结晶。
确实,尼龙以难以打印而闻名,因为它具有翘曲特性;在打印过程中,每一层内部快速形成晶体都会产生大量内应力——导致零件变形。
Polymaker 的技术不仅能够降低这种应力,还能提升零件的机械性能。该技术减缓了聚合物的结晶速率,从而避免其在打印每一层时快速形成细小晶体。相反,它使聚合物能够在层与层之间缓慢形成较大的晶体,因为在晶体形成之前,多层已有时间完成打印。这些跨层晶体还会显著增强层间粘附力。这也是 Polymaker 会建议在打印完成后对零件进行退火的原因。退火可确保零件达到最高结晶度,从而提供最佳的热性能和机械性能。
## **减少翘曲的方法总结**
* 阅读“[材料科学](https://wiki.polymaker.com/polymaker-wiki/polymaker-wiki-zh/da-yin-ji-qiao/cai-liao-ke-xue.md)”页面,然后再阅读本页。这将有助于你理解翘曲实际上为什么会发生。
* 在开始打印时,确保你的热床已调平,并且 Z 轴高度正确。
* 使用你偏好的床面附着方法。我们现在非常喜欢 Magigoo 系列或 Vision Miner Nano Polymer 系列的床面附着产品。
* 慢速且高温打印,给材料更多时间释放应力并增加材料内部的活动。
* 使用裙边打印。
* 了解你所使用材料的正确打印设置。
* 尝试使用收缩率和内应力更低、且适用于类似用途的材料(Polymax PLA、PLA Pro、PETG、CFR-ABS、PolyMide CoPA 等)。
* 使用封闭式 3D 打印机,或者为你的机器加装外壳,但要了解零件过热的可能性。
* 确保成型板在整个打印过程中都能保持其温度。
* 分层发生在那些具有良好床面附着的高大零件上。要解决这个问题,你需要降低零件的密度、在封闭环境中打印,或者使用不同的材料。
* 使用更大直径的喷嘴,以增加层间缠结。\
---
# Agent Instructions
This documentation is published with GitBook. GitBook is the documentation platform designed so that both humans and AI agents can read, navigate, and reason over technical content effectively. Learn more at gitbook.com.
## Querying This Documentation
If you need additional information that is not directly available in this page, you can query the documentation by asking a question.
Perform an HTTP GET request on the following URL with the `ask` and `goal` query parameters:
```
GET https://wiki.polymaker.com/polymaker-wiki/polymaker-wiki-zh/da-yin-ji-qiao/chang-jian-da-yin-wen-ti/qiao-qu.md?ask=&goal=
```
`ask` is the immediate question: it should be specific, self-contained, and written in natural language.
`goal` is what the user is ultimately trying to achieve, the reason they need the answer. Sharing it helps GitBook give you a better, more relevant answer. A goal is most helpful when it describes the outcome the user wants rather than restating the question. For example, with `ask=how do I create an API token`, a goal like `automate deployments from our CI pipeline` lets GitBook tailor the answer to that use case.
The response will contain a direct answer to the question and relevant excerpts and sources from the documentation.
Use this mechanism when the answer is not explicitly present in the current page, you need clarification or additional context, or you want to retrieve related documentation sections.