> For the complete documentation index, see [llms.txt](https://wiki.polymaker.com/llms.txt). Markdown versions of documentation pages are available by appending `.md` to page URLs; this page is available as [Markdown](https://wiki.polymaker.com/polymaker-wiki/polymaker-wiki-zh/ding-dan-bang-zhu/zhi-jie-mian-xiang-xiao-fei-zhe-xiao-shou/wo-de-chan-pin-biao-xian-bu-fu-he-yu-qi.md).
# 我的产品表现未达预期
在 Polymaker,我们对所售出的每一款产品都负责,因此任何有缺陷或有问题的线轴,我们都很乐意为您更换。不过在此之前,我们首先请您查看我们的 [打印提示](https://github.com/Gankhulug456/Polymaker_wiki/tree/main/zh/da-yin-ti-shi/README.md) 看看问题是否可以解决。
### **常见排障问题:**
我的耗材打结了
这当然不应该发生,而且按照我们整齐的绕线方式,这种情况实际上也不该出现——但如果您收到的线轴已经打结并导致打印失败,请携带购买凭证,以及批号贴纸所在位置的线轴照片,联系 ,我们可以协助处理更换。
我的耗材太容易断了
这可能是因为线轴长时间真空密封存放,绕得太紧。如果这是一个全新的线轴,而您遇到了这些问题,请发送邮件至 。如果这不是新线轴,我们建议先移除最外层 100 克材料。\
无论如何,您都可以携带购买凭证,以及批号贴纸所在位置的线轴照片,联系 ,我们可以协助处理更换。
我的尼龙翘曲了
这通常是因为热床温度设置得过高。由于我们采用了 Warp Free Technology(防翘曲技术),您需要在低于 50°C 的热床上打印我们的尼龙材料。如果环境空气或热床温度高于 50°C,就可能导致翘曲和其他打印问题。
我的尼龙打印效果很差
除了要将热床温度保持在 50°C 以下之外,我们还需要确保尼龙耗材保持干燥。尼龙非常吸湿,这意味着它在暴露于空气中仅仅几个小时内就会吸收过多水分;如果您生活在潮湿气候中,这一点尤其明显。我们建议您在打印全过程中将尼龙放在带加热功能的耗材干燥机中。虽然像 AMS 这类非加热干燥盒总比没有好,但它们可能仍不足以让尼龙保持适当干燥,尤其是在长时间打印时。
我的 ABS 或 ASA 打印件翘曲了
有很多方法可以帮助防止翘曲 - [这里 ](https://github.com/Gankhulug456/Polymaker_wiki/tree/main/zh/da-yin-ti-shi/chang-jian-da-yin-wen-ti/qiao-qu/README.md)这是一篇我们关于该主题的文章,可提供更多信息。
总之 - 这里有一些重要提示:
1. 最重要的一点是,务必使用封闭式打印机进行打印。虽然不使用外壳也许可以打印 ASA 或 ABS,但会非常困难。打印 ASA 或 ABS 时,您需要将环境空气保持在高温(45C 或更高),以减少翘曲或分层的可能性。
2. 确保初始 Z 高度正确(喷嘴不要离热床太远),并采取所有必要的热床附着措施。这包括在热床较久没有清洁时进行清洁。您可以使用 Magigoo Original,因为它效果很好。我还建议在设置中使用裙边(brim)来帮助固定。此外,请确保首层打印速度更慢。
3. 慢速打印。慢速打印有助于让材料有更多时间逐步释放应力,因此减慢打印速度总会有助于层间附着并防止翘曲。
4. 高温打印。使用推荐打印温度范围的较高端进行打印,也有助于防止翘曲和分层。
5. 使用更大直径的喷嘴打印。喷嘴越大,材料受到的拉伸/应力越小,这意味着翘曲和分层发生的可能性会更低。
6. 关闭或大幅调低冷却风扇——我们希望零件缓慢冷却,以帮助减少这种应力释放,从而导致翘曲和分层。
请注意——让环境空气更热,并让整体打印过程保持更高温度,会大大有助于层间附着和防止翘曲,但这也可能使打印悬垂部分更困难。您会在“超干净悬垂”和“牢固层间结合”之间权衡——要完全避免这一点很难。
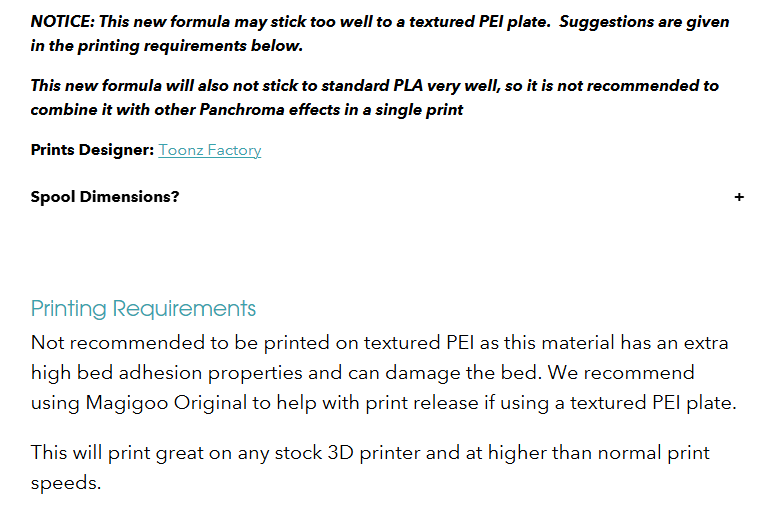
我的 CoPE 过于粘附纹理 PEI 热床
对于您使用我们的 Panchroma CoPE 造成如此糟糕的打印体验,我们深感抱歉!我们已尽最大努力在我们的网站及其他地方尽可能多地说明 CoPE 在纹理 PEI 板上打印时可能出现的问题:
您可以使用纹理 PEI 板打印 CoPE——只需要添加 Magigoo、Vision Miner Nano,或者甚至只需一些发胶,模型就会更容易脱离。
我的 PolyDryer 无法正常工作
如果您能将干燥机在最高第 3 档运行 12-24 小时,并且干燥剂变成橙色,那么通常说明 PolyDryer 的工作状态是正常的。
如果您无法烘干干燥剂或耗材,请携带购买凭证以及干燥机底部的序列号,联系 。
\- **其他常见问题** - 请参阅 [常见打印问题](/polymaker-wiki/polymaker-wiki-zh/da-yin-ji-qiao/chang-jian-da-yin-wen-ti.md) 了解更多信息。
如果您无法通过这些建议和链接解决问题,请发送邮件至 ,我们会帮助您诊断问题,或协助更换产品。
### **更多特殊排障问题:**
打印聚碳酸酯的问题
聚碳酸酯是一种较难打印的材料。基本上,如果没有高温主动加热腔体,它就需要以极慢的速度冷却,才能避免翘曲或开裂。
要做到这一点——首先也是最重要的——需要一台能够维持较高环境空气温度的封闭式打印机。PC 实际上在 90˚C 的腔体温度下打印效果最佳,但大多数打印机通过被动加热,环境空气温度最多只能达到约 60˚C。您在开始打印前能把腔体预热得越热越好。因此我们建议将热床加热到 105˚C,并在开始打印前让打印机的门和顶部保持关闭 15 分钟。这将使环境空气温度在开始打印前尽可能升高。这样打印件就能保持高温,而不会迅速冷却。
对于任何主动冷却风扇也是如此——所有冷却风扇都应关闭,以防止任何快速冷却。
接下来——我们强烈建议使用 Magigoo PC:
接下来需要注意的是,聚碳酸酯打印完成后应立即进行退火。如前所述,我们希望 PC 缓慢冷却,因此最佳方法是让打印件在 90˚C 的环境空气中静置,并让它缓慢冷却至室温。所以如果您使用的是标准桌面 FDM 打印机,当打印完成后,环境空气会冷却得太快。因此请提前将烤箱预热到 90˚C,并在打印完成后立即取出打印件,直接放入烤箱。由于在热床仍然很热时移除打印件可能比较困难,您可能需要连同热床一起放入烤箱。
然后让打印件在烤箱中放置 2 小时,再关闭烤箱。之后继续将打印件留在烤箱中,让它缓慢冷却至室温。
采取上述措施后,应能让聚碳酸酯缓慢冷却而不会开裂。
其他提示包括:
1\. 慢速打印
2\. 使用喷嘴温度处于我们推荐打印温度上限的打印温度进行打印
3\. 使用更大直径的喷嘴。更大的喷嘴会首先减少应力的产生,从而降低翘曲和分层的可能性。
总之——您需要让 PC 尽可能长时间保持高温,并尽可能缓慢冷却。这一点在大型且致密的打印件上最明显。要让一个很小的打印件保持足够热而不裂开,要比一个非常大、非常致密的立方体容易得多。
打印 CoPA 的问题
这种材料打印起来会有些困难,但在大多数机器上应当可以获得干净的打印效果。
第一个问题是如何让悬垂部分打印良好。CoPA 对悬垂的处理并不理想,因此我们建议尽量打印悬垂最少的模型。由于 CoPA 还具有非常强的层间附着力,您可以为极端角度使用可溶支撑或易拆支撑,因为主体支撑材料可能会比较难以去除。
CoPA 在打印温度方面也有些挑剔,这意味着根据打印速度不同,它的温度范围非常窄。打印速度越快,就越需要提高打印温度,但您需要不断调整,找到最适合您打印速度的温度。我个人以 50-60mm/s 打印,喷嘴温度为 260C。如果有问题,您也可以始终把速度降下来打印。
在床面附着方面,CoPA 在低于 50C 的热床上并配合少量胶棒时表现很好。CoPA 采用了我们的 Warp Free Technology,这意味着您不希望热床或环境空气温度高于 50C。如果超过 50C,实际上会导致翘曲和其他打印问题;但如果低于 50C,并配合一些胶棒,它应该完全不会翘曲。
CoPA 也非常吸湿,这意味着它只要在空气中放上几个小时就会吸收过多水分。因此我们建议只在打印全过程中将 CoPA 保持在耗材干燥机中进行打印。70C 的耗材干燥机最佳,不过如果耗材已在使用前烘干过,50C 也可以。如果耗材已经吸收了水分,请在打印前将其在 70-80C 下放置 12-24 小时,可使用耗材干燥机或烤箱。如果您在打印时听到任何爆裂声,材料很可能吸收了过多水分。
最后,您需要在 80C 下对打印件退火 6 小时。这将有助于零件获得完整的机械强度性能。退火后,您还可以对零件进行湿度调节。我们不建议将 CoPA 直接浸入液态水中,而是让零件在潮湿环境中放置 1-2 周。
打印 LW-PLA 的问题
我们在 Discord 上其实有很多关于 LW PLA 的讨论:
我们在产品页面的“Print Settings”标签下也有一些配置文件,包括 A1 的配置:
以下是我们在那个 Discord 上看到的一些关于拉丝问题的反馈:
*要在不拉丝的情况下打印 LW-PLA 是很有挑战性的,我通常的设置是:*
*190˚C 打印温度(打印速度 50mm/s)*
*最高移动速度*
*0.5mm 消丝和 1mm 擦拭(取决于模型)*
*(我通常不会过多调整回抽)*
我的零件不防水
几乎所有材料都应该可以打印出防水件——这只是找准正确设置的问题。一般来说,如果您的目标是防水——我们希望使用较慢的打印速度,并且不希望回抽设置过高。
单喷嘴打印机打印支撑材料的问题
很遗憾,我们不建议在使用单喷嘴打印机时使用 PolyDissolve 或任何多材料打印,例如配备 AMS 的 Bambu Lab 机器。这种配置更适合单一材料类型的多色打印。
这是因为当您通过单个喷嘴输出两种不同材料时,由于轻微堵塞而导致堵头或欠挤出的风险会大幅增加。如果您确实要这样做,您肯定需要非常高的清洗量,但在使用两种不同材料打印时,我们始终建议使用带有多个工具头的打印机,例如 IDEX 或换头式打印机。
除了单喷嘴打印可能带来大量堵塞问题这一点之外,以下还有一些其他建议,可以帮助让 PolyDissolve 和 PLA 更好地粘附。我实际上已经对此进行了大量测试,以下是我发现有效的方法:
* 由于 PolyDissolve 非常吸湿,请在打印全过程中保持其干燥
* 将支撑的 Z 间隙降为 0
* 使用支撑接触面。如果您将 PolyDissolve 用作主要支撑结构,约 15% 就够了。如果您将另一种材料用作主要结构,则提高到 20-25%。对于支撑接触面,我使用 75-80% 的网格图案。这会留下些小孔让另一种材料落入其中,并增加一点机械附着力。当支撑接触面设置为 100% 时,我们就只是在依赖材料彼此黏附的化学能力。
* 慢速打印 PolyDissolve。最高约 40mm/s。您也许可以稍微更快一些,但这是一个安全上限,可确保两种材料之间有良好的附着力。这意味着在 Bambu 风格的打印机上,我会将最大体积流量上限设为约 4-5mm^3/s。这个速度显然相当慢,但对于让这些材料粘在一起非常重要。
PolyCast 烧失处理有问题
我们的 PolyCast 完全烧失所需的烧失温度为 1,100 - 1,200C。您可以在该材料应用说明的第 7 页找到更多相关信息:
不过还有一位个人——一位 YouTuber——他几乎只使用 PolyCast - Press Tube。他使用一台无法达到那些温度的窑炉,但仍然能让 PolyCast 正常工作。以下是他的视频链接,视频中他讲解了在无法达到该温度时如何让它正常工作:
我们认为他只是需要将烧失过程持续更长时间,不过您可以查看那个视频了解他的技巧。
---
# Agent Instructions
This documentation is published with GitBook. GitBook is the documentation platform designed so that both humans and AI agents can read, navigate, and reason over technical content effectively. Learn more at gitbook.com.
## Querying This Documentation
If you need additional information that is not directly available in this page, you can query the documentation by asking a question.
Perform an HTTP GET request on the following URL with the `ask` and `goal` query parameters:
```
GET https://wiki.polymaker.com/polymaker-wiki/polymaker-wiki-zh/ding-dan-bang-zhu/zhi-jie-mian-xiang-xiao-fei-zhe-xiao-shou/wo-de-chan-pin-biao-xian-bu-fu-he-yu-qi.md?ask=&goal=
```
`ask` is the immediate question: it should be specific, self-contained, and written in natural language.
`goal` is what the user is ultimately trying to achieve, the reason they need the answer. Sharing it helps GitBook give you a better, more relevant answer. A goal is most helpful when it describes the outcome the user wants rather than restating the question. For example, with `ask=how do I create an API token`, a goal like `automate deployments from our CI pipeline` lets GitBook tailor the answer to that use case.
The response will contain a direct answer to the question and relevant excerpts and sources from the documentation.
Use this mechanism when the answer is not explicitly present in the current page, you need clarification or additional context, or you want to retrieve related documentation sections.