

Polymaker 材料打印技巧
Polymaker PLA
PolyLite™ PLA
使用 PolyLite™ PLA 打印时没有任何特殊要求。你可以在任何打印机和任何设置下打印它。
这种材料属于标准 PLA 选项,可使用标准 PLA 设置打印。
让冷却风扇全速运行,以获得最佳表面质量。
不适合高速打印。必须以低于高速 PLA 的较慢打印速度进行打印。建议的最大体积流速上限为 15mm^3/s。
PolyLite™ PLA Pro
这种材料可在任何打印机上打印,无需任何特殊要求。
提示:
打印速度要比标准 PLA 更慢。建议最高体积流量速度为 15mm^3/s。
以 15mm^3/s 打印时——将打印温度提高到 220-230˚C。
将风扇速度保持在全速,以获得最佳表面质量。如发现层间粘合问题,请降低风扇速度。
Polymaker™ PLA Pro [新品]
这种材料可以比标准 PLA 打印得更快,同时仍能保持相似的打印设置。
提示:
在不降低打印质量或一致性表面的情况下,打印速度最高可设置为 22mm^3/s 的最大体积流速。
以这些高速打印时,请在 220-230˚C 下打印。
将风扇速度保持在全速,以获得最佳表面质量。如发现层间粘合问题,请降低风扇速度。
PolyMax™ PLA
这种材料可在任何打印机上打印,无需任何特殊要求。
提示:
打印速度要比标准 PLA 更慢。建议最高体积流量速度为 15mm^3/s。
以 15mm^3/s 打印时——将打印温度提高到 220-230˚C。
将风扇速度保持在全速,以获得最佳表面质量。如发现层间粘合问题,请降低风扇速度。
这种材料在小型 0.2mm 喷嘴上也能打印得很好。
PolyLite™ CosPLA
这种材料可在任何打印机上打印,无需任何特殊要求。
提示:
打印速度应低于标准 PLA。建议最高体积流量为 15mm^3/s
以 15mm^3/s 打印时——将打印温度提高到 220-230˚C。
将风扇速度保持在全速,以获得最佳表面质量。如发现层间粘合问题,请降低风扇速度。
PolySonic™ PLA
这种材料可以比标准 PLA 打印得更快,同时仍能保持相似的打印设置。
提示:
在不降低打印质量或一致性表面的情况下,打印速度最高可设置为 24mm^3/s 的最大体积流速。
以这些高速打印时,请在 220-230˚C 下打印。
将风扇速度保持在全速,以获得最佳表面质量。如发现层间粘合问题,请降低风扇速度。
PolySonic™ PLA 专业版
这种材料可以比标准 PLA 打印得更快,同时仍能保持相似的打印设置。
提示:
在不降低打印质量或一致性表面的情况下,打印速度最高可设置为 22mm^3/s 的最大体积流速。
以这些高速打印时,请在 220-230˚C 下打印。
将风扇速度保持在全速,以获得最佳表面质量。如发现层间粘合问题,请降低风扇速度。
PolyLite™ 轻量化 PLA
这种材料比较棘手,确实比其他材料类型更容易拉丝。
提示:
190˚C 打印温度。
50mm/s 打印速度。
最大移动速度。
0.5mm 滑行和 1mm 擦拭(取决于模型)。
使用滑行和擦拭。
建议在打印前尽可能先将这种耗材烘干。如果在挤出时听到“噼啪”或“爆裂”声,说明耗材需要烘干。
你可以在我们的页面上找到更多帮助 Discord
PolyLite™ PLA-CF
这种材料可以在任何打印机上打印,但由于其具有磨蚀性,因此需要使用硬化喷嘴。
提示:
使用硬化钢喷嘴。
打印速度要比标准 PLA 更慢。建议最高体积流量速度为 15mm^3/s。
以 15mm^3/s 打印时——将打印温度提高到 220-230˚C。
将风扇速度保持在全速,以获得最佳表面质量。如发现层间粘合问题,请降低风扇速度。
由于其磨蚀性,请勿在 AMS 中使用。
Polymaker HT-PLA
这种材料可在任何打印机上打印,无需任何特殊要求。
提示:
当打印速度达到 15mm^3/s 或更高时,请将打印温度提高到 220-230˚C。
将风扇速度保持在全速,以获得最佳表面质量。如发现层间粘合问题,请降低风扇速度。
这种材料在未退火的情况下,可在自身重量下保持热稳定至 150°C。这意味着如果零件受到压力,其变形温度会低于 150°C。
如果你需要更高的 HDT(承受压力下耐热能力),我们建议使用 HT-PLA-GF。
Polymaker HT-PLA-GF
这种材料可以在任何打印机上打印,只要它具有硬化喷嘴,因为它具有磨蚀性。
提示:
当打印速度达到 15mm^3/s 或更高时,请将打印温度提高到 220-230˚C。
将风扇速度保持在全速,以获得最佳表面质量。如发现层间粘合问题,请降低风扇速度。
这种材料在未退火的情况下,可在自身重量下保持热稳定至 150°C。这意味着如果零件受到压力,其变形温度会低于 150°C。
如果你需要更高的 HDT(承受压力下耐热能力),则需要按照 80–100°C 的条件对打印件退火 30 分钟。
Polymaker HT-PLA Pro
这种材料可在任何打印机上打印,无需任何特殊要求。
提示:
建议在 230˚C 下打印以获得最佳性能。
将风扇速度保持在全速,以获得最佳表面质量。如发现层间粘合问题,请降低风扇速度。
这种材料在未退火的情况下,可在自身重量下保持热稳定至 150°C。这意味着如果零件受到压力,其变形温度会低于 150°C。
如果你需要更高的 HDT(承受压力下耐热能力),则需要按照我们的说明,在 80-100°C 下对打印件退火 30 分钟 退火提示.
Polymaker PETG
PolyLite™ PETG
这种材料可以在任何打印机上打印,无需任何升级或特殊要求。
提示
打印时要么关闭冷却风扇,要么将其调到非常低的速度。我们的 PETG 如果冷却过快,很可能会失去层间粘附。
最大体积流速设置为 15mmm^3/s 或更低。
如果仍然存在层间粘附问题且冷却风扇已关闭,请将打印温度提高到 240˚C。
如果在挤出时听到“噼啪”或“爆裂”声,请将耗材烘干。
PETG 以容易拉丝而闻名,因此很难完全去除打印件上的所有拉丝/细丝。
Polymaker™ PETG [新品]
这种材料可以在任何打印机上打印,无需任何升级或特殊要求。
这种全新改良配方大幅提升了层间粘附,因此你可以比使用 PolyLite™ PETG 时开启更强的冷却风扇。
这种 Polymaker PETG 在干燥状态下的打印效果会明显优于潮湿状态,而且它相当吸湿,因此我们强烈建议保持耗材干燥。
如果在挤出时听到“噼啪”或“爆裂”声,请将耗材烘干。
PETG 以容易拉丝而闻名,因此很难将打印件上的拉丝/细丝完全去除。不过——如果你确保保持干燥,这种全新配方几乎不会有拉丝。如果你使用该新配方时打印件仍然严重拉丝,我们强烈建议将线轴在 60˚C 下烘干 6 小时。
PolyMax™ PETG
这种材料可以在任何打印机上打印,无需任何升级或特殊要求。
提示
打印时要么关闭冷却风扇,要么将其调到非常低的速度。我们的 PETG 如果冷却过快,很可能会失去层间粘附。
最大体积流速设置为 15mmm^3/s 或更低。
如果仍然存在层间粘附问题且冷却风扇已关闭,请将打印温度提高到 240˚C。
如果在挤出时听到“噼啪”或“爆裂”声,请将耗材烘干。
PETG 以容易拉丝而闻名,因此很难完全去除打印件上的所有拉丝/细丝。
Polymaker ABS/ASA
PolyLite™ ABS
这种材料可以在任何封闭式打印机上打印。我们建议使用能够达到 250˚C 以上的全金属热端,但这不是必需的。
提示:
打印温度越高、速度越慢,层间粘合效果就越好。
开始打印前,请先将热床加热到 90-100˚C 并保持 10 分钟,以便打印腔体有时间升温。
如果你以较慢速度和较高温度打印,层间粘合会更好,但悬垂部分可能会更难看。你需要在出色的层间粘合和优秀的悬垂质量之间做取舍。
如果你遇到平台粘附问题,Magigoo Original 是一种很好的热床附着辅助产品。
如果你有层间粘合或打印平台附着问题,请关闭冷却风扇。
可通过丙酮进行平滑处理或焊接。
Polymaker™ ABS Pro
这种材料可在任何封闭式打印机上打印,并且需要一体式金属热端,温度可达到 270˚C - 290˚C。
提示:
打印温度越高、速度越慢,层间粘合效果就越好。
在开始打印前,请先将打印平台加热到 100-110˚C 并保持 10 分钟,以便腔体有时间升温。
如果出现翘曲或层间分层问题,你可以将腔体温度提高到 60˚C
如果你以较慢且较高温度打印,层间粘附会更好,但悬垂效果可能更差。你需要在优异的层间粘附和良好的悬垂质量之间权衡。你可以使用小型冷却风扇来帮助,尤其是在腔体温度较高时。
如果你有层间粘合或打印平台附着问题,请关闭冷却风扇。
如果你遇到平台粘附问题,Magigoo Original 是一种很好的热床附着辅助产品。
Polymaker™ ABS Max
这种材料需要封闭式打印机,并且需要一个可达到 65˚C 以上的加热腔体。它还需要一个可达到 270˚C - 300˚C 的全金属热端。
提示:
打印温度越高、速度越慢,层间粘合效果就越好。
在开始打印前,请先将打印平台加热到 120˚C 并保持 10 分钟,以便腔体有时间升温。
如果没有可达到 65˚C 以上的加热腔体,你会遇到翘曲和分层问题。
如果你以较慢且较高温度打印,层间粘附会更好,但悬垂效果可能更差。你需要在优异的层间粘附和良好的悬垂质量之间权衡。你可以使用小型冷却风扇来帮助,尤其是在腔体温度较高时。
如果你有层间粘合或打印平台附着问题,请关闭冷却风扇。
如果你遇到平台粘附问题,Magigoo Original 是一种很好的热床附着辅助产品。
Polymaker™ ASA
这种材料可以在任何封闭式打印机上打印。我们建议使用能够达到 250˚C 以上的全金属热端,但这不是必需的。
提示:
打印温度越高、速度越慢,层间粘合效果就越好。
开始打印前,请先将热床加热到 90-100˚C 并保持 10 分钟,以便打印腔体有时间升温。
如果你以较慢速度和较高温度打印,层间粘合会更好,但悬垂部分可能会更难看。你需要在出色的层间粘合和优秀的悬垂质量之间做取舍。
如果你遇到平台粘附问题,Magigoo Original 是一种很好的热床附着辅助产品。
如果你有层间粘合或打印平台附着问题,请关闭冷却风扇。
可通过丙酮进行平滑处理或焊接。
PolyFlex™ TPU
PolyFlex™ TPU90
这种材料可以在大多数打印机上打印,但强烈建议使用直驱挤出机设置,而不是 Bowden。
提示:
挤出机与热端之间的距离越大,这种材料就越难打印。
请慢速打印,如果挤出机与热端之间有距离,则要更慢。30mm/s - 60mm/s。
请保持冷却风扇开启,以获得良好的表面质量。
这种材料具有出色的层间粘附性,这会使使用常规支撑材料变得非常困难。建议你尽量在设计零件时减少对支撑材料的需求。
TPU 以容易拉丝著称,因此很难完全消除打印件上的拉丝/毛丝。
90 指的是其肖氏硬度 90A。
PolyFlex™ TPU95
这种材料可以在大多数打印机上打印,但在直驱挤出机上比 Bowden 设置打印得更快。
提示:
挤出机与热端之间的距离越大,打印速度就要越慢。
请慢速打印,如果挤出机与热端之间有距离,则要更慢。30mm/s - 60mm/s。
请保持冷却风扇开启,以获得良好的表面质量。
这种材料具有出色的层间粘附性,这会使使用常规支撑材料变得非常困难。建议你尽量在设计零件时减少对支撑材料的需求。
TPU 以容易拉丝著称,因此很难完全消除打印件上的拉丝/毛丝。
95 指的是其肖氏硬度 95A。
PolyFlex™ TPU95-HF
这种材料可在大多数打印机上打印,并且为高流量而设计。不过,与 Bowden 结构相比,它在直驱挤出机上打印速度会更快。
提示:
挤出机与热端之间的距离越大,打印速度就要越慢。
如果你的挤出机与热端之间有距离,请降低打印速度。40mm/s - 100mm/s。
请保持冷却风扇开启,以获得良好的表面质量。
这种材料具有出色的层间粘附性,这会使使用常规支撑材料变得非常困难。建议你尽量在设计零件时减少对支撑材料的需求。
TPU 以容易拉丝著称,因此很难完全消除打印件上的拉丝/毛丝。
TPU95-HF 的硬度略高于 95A,其肖氏硬度更接近 98A。
Polymaker PC 和 PA
PolyLite™ PC
这种材料需要封闭式打印机和全金属热端才能正确打印。
提示:
请以较慢且较高温度打印,以帮助提升层间粘附并减少翘曲。
关闭冷却风扇。
在开始打印前,请将打印平台温度设为 105˚C 并保持 10-15 分钟,以便腔体有时间升温。
由于 PC 的吸湿性更强,打印时建议使用干燥盒或耗材干燥器。
使用更大直径的喷嘴也有助于提升层间粘附。
Magigoo PC 是帮助提升聚碳酸酯打印平台附着力的优秀产品。
打印聚碳酸酯后需要退火,尤其是在你没有 90˚C 以上加热腔体的情况下。请使用烤箱在 90˚C 下退火 2 小时。
你需要在打印结束后立刻把打印件放入烤箱,不能让它冷却。
PolyMax™ PC
这种材料需要封闭式打印机和全金属热端才能正确打印。
提示:
请以较慢且较高温度打印,以帮助提升层间粘附并减少翘曲。
关闭冷却风扇。
在开始打印前,请将打印平台温度设为 105˚C 并保持 10-15 分钟,以便腔体有时间升温。
由于 PC 的吸湿性更强,打印时建议使用干燥盒或耗材干燥器。
使用更大直径的喷嘴也有助于提升层间粘附。
Magigoo PC 是帮助提升聚碳酸酯打印平台附着力的优秀产品。
打印聚碳酸酯后需要退火,尤其是在你没有 90˚C 以上加热腔体的情况下。请使用烤箱在 90˚C 下退火 2 小时。
你需要在打印结束后立刻把打印件放入烤箱,不能让它冷却。
PolyMax™ PC-FR
只有当你拥有可达到 90˚C - 100˚C 环境空气温度的加热腔体打印机时,才应打印这种材料。
这意味着这是一种工业级材料,不应在标准消费级机器上打印。
提示:
请以较慢且较高温度打印,以帮助提升层间粘附并减少翘曲。
关闭冷却风扇
将腔体温度设为 90˚C - 100˚C,并在开始打印前等待腔体完全升温。
由于 PC 的吸湿性更强,打印时建议使用干燥盒或耗材干燥器。
使用更大直径的喷嘴也有助于提升层间粘附。
Magigoo PC 是帮助提升聚碳酸酯打印平台附着力的优秀产品。
打印聚碳酸酯后需要退火。
你需要在打印完成后将腔体温度保持在 90˚C - 100˚C 达 2 小时。然后让打印件缓慢冷却至室温。
Polymaker PC-ABS
只有当你拥有可达到 90˚C - 105˚C 环境空气温度的加热腔体打印机时,才应打印这种材料。
这意味着这是一种工业级材料,不应在标准消费级机器上打印。
提示:
请以较慢且较高温度打印,以帮助提升层间粘附并减少翘曲。
关闭冷却风扇。
将腔体温度设为 90˚C - 105˚C,并在开始打印前等待腔体完全升温。
由于 PC 的吸湿性更强,打印时建议使用干燥盒或耗材干燥器。
使用更大直径的喷嘴也有助于提升层间粘附。
Magigoo PC 是帮助提升聚碳酸酯打印平台附着力的优秀产品。
打印聚碳酸酯后需要退火。
你需要在打印完成后将腔体温度保持在 90˚C - 105˚C 达 2 小时。然后让打印件缓慢冷却至室温。
Polymaker PC-PBT
只有当你拥有可达到 100˚C - 115˚C 环境空气温度的加热腔体打印机时,才应打印这种材料。
这意味着这是一种工业级材料,不应在标准消费级机器上打印。
提示:
请以较慢且较高温度打印,以帮助提升层间粘附并减少翘曲。
关闭冷却风扇。
将腔体温度设为 100˚C - 115˚C,并在开始打印前等待腔体完全升温。
由于 PC 的吸湿性更强,打印时建议使用干燥盒或耗材干燥器。
使用更大直径的喷嘴也有助于提升层间粘附。
Magigoo PC 是帮助提升聚碳酸酯打印平台附着力的优秀产品。
打印聚碳酸酯后需要退火。
你需要在打印完成后将腔体温度保持在 100˚C - 115˚C 达 2 小时。然后让打印件缓慢冷却至室温。
PolyMide™ CoPA
该材料只要求您使用能够达到250˚C或更高温度的全金属热端进行打印。
提示:
不要将打印平台温度设置在 50˚C 以上,并保持任何腔体门打开。如果让打印平台或环境空气温度超过 50˚C,就有翘曲或打印效果难看的风险。
如果遇到床面附着问题,请使用胶棒或 Magigoo PA。
CoPA 打印悬垂结构可能较为困难,因此建议您尽量设计零件,使悬垂尽可能少。
CoPA 对温度相当敏感,因此可能需要一些微调才能找到合适的打印温度,以获得良好的表面质量。
CoPA 吸湿性很强,因此打印全过程都应将其保存在加热的耗材干燥机中进行打印。
如果你听到“噼啪”或“开裂”的声音,那么耗材就需要干燥。
需要在打印后于80˚C退火6小时。
退火后——部件会变干,因此需要进行调湿处理。
即使你什么都不做,调湿处理也会发生,因为材料会从空气中吸收水分。要加快调湿处理,请将其放在潮湿环境中 48 小时。
Polymaker 特殊特性和支持
PolyCast™
这种材料是 PVB 材料,打印时不需要任何特殊的打印机要求。
提示:
打印速度要比标准 PLA 更慢。建议最高体积流量速度为 15mm^3/s。
如果以这个快速 15mm^3/s 打印,请将打印温度提高到 220˚C。
将风扇速度保持在全速,以获得最佳表面质量。如发现层间粘合问题,请降低风扇速度。
我们的 PolyCast 的烧失温度为 1,100 - 1,200˚C,才能完全烧失。
你可以在该材料的应用说明第 7 页找到更多相关信息: https://cdn.shopify.com/s/files/1/0548/7299/7945/files/PolyCast_Application_Note_V1.pdf?v=1640965091
如果你无法达到 1,100˚C,可参考此视频帮助 https://www.youtube.com/watch?v=QeNMc_THrow
PolySmooth™
这种材料是 PVB 材料,打印时不需要任何特殊的打印机要求。
提示:
打印速度要比标准 PLA 更慢。建议最高体积流量速度为 15mm^3/s。
如果以这个快速 15mm^3/s 打印,请将打印温度提高到 220˚C。
将风扇速度保持在全速,以获得最佳表面质量。如发现层间粘合问题,请降低风扇速度。
您可以使用 Polysher 来平滑层纹,因为 PVB 可溶于酒精。
您也可以使用喷雾瓶,轻喷薄薄几层以达到类似效果
用于 PLA 的 PolySupport™
该材料是一种适用于 PLA 的可拆卸支撑材料(不可溶解),不过也可与 PolySmooth™、PolyCast™ 和小型 PolyMax™ PC 零件配合使用。
提示:
虽然可以在单喷嘴上将用于 PLA 的 PolySupport™ 与 PLA 一起使用,但由于在切换材料时更容易堵头,因此不建议这样做。尤其是在将用于 PLA 的 PolySupport™ 与具有不同打印温度的材料(例如 PolyMax™ PC)一起使用时更是如此。建议使用 IDEX 或 ToolChanger。
建议在打印用于 PLA 的 PolySupport™ 时,打印速度比 PLA 标准更慢。最大体积流量为 12mm^3/s,不过我们建议更慢一些,以获得不堵头的最佳几率。
用于 PA12 的 PolySupport™
这种材料是尼龙(特别是 PA12)的可剥离支撑材料(不可溶)。
提示:
虽然可以在单喷嘴条件下将 PolySupport™ 用于 PA12,但不推荐这样做,因为在更换材料时堵头风险会增加。尤其是当 PolySupport™ 用于 PA12 时,若配合的材料具有不同的打印温度,这种情况更为明显
必须保持干燥,因为这种材料极易吸湿。
“避免直接接触打印平台”的一般建议同样适用。
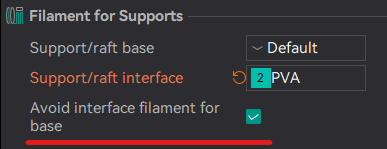
PolyDissolve™ S1(PVA)
这种材料是一种可在水中溶解的 PVA 材料,这意味着您可以将其用于非常复杂的几何结构或以往无法打印的模型。PolyDissolve™ S1 可用于我们产品系列中的 PLA、TPU、PVB 和尼龙类耗材。它经过专门设计,可与这些材料形成完美界面,同时还具有良好的溶解性。
提示:
虽然可以使用单喷嘴搭配 PolyDissolve™ S1,但由于在切换材料时堵头风险会增加,因此不推荐这样做。如果将 PolyDissolve™ S1 与打印温度不同的材料一起使用(例如我们的某些尼龙材料),这一点尤为重要。建议使用 IDEX 或 ToolChanger。
PolyDissolve™ S1 是一种非常吸湿的材料,这意味着它很容易吸收水分。因此,务必保持干燥。整个打印过程中,您应使用加热式耗材干燥器,并将其设置在最低档位。
如果您听到任何“噼啪”或“裂开”的声音,或者看到耗材在挤出时出现起泡,就需要将材料干燥。
PolyDissolve™ S1 需要非常慢地打印——我们建议速度不高于 60mm/s,或最大体积流量 8mm^3/s。
如果使用流动的温水,PolyDissolve™ S1 会溶解得更快。最快的溶解方式是使用沸水,不过您需要确保母材能够承受如此高的温度。一种方法是将零件放入一盆温水中,把它放在加热床滑移式打印平台上,然后运行一段会使打印平台来回震动的 g-code。水温越高、流动越充分,溶解速度就越快。
也建议每隔几个小时更换一次水,这样可以让它溶解得更快。
Panchroma
除 Luminous、夜光 和 CoPE 之外的所有效果
除 Luminous、夜光 和 Regular 外,所有 Panchroma 效果和颜色都无需特殊要求。你可以在任何打印机和任何设置下打印它们。
提示:
这些材料属于标准 PLA 选项,可使用标准 PLA 设置打印。
丝绸和其他非常高光泽的选项应在外壳上以较慢的打印速度打印,以便保持光泽。如果你以太快的速度打印这些材料,它们会看起来更“哑光”。
新的丝绸配方可在不损失光泽的情况下以更快的速度打印,最高可达 250mm/s。外壳壁仍应适当降低速度。
不要使用小于 0.4mm 的喷嘴打印闪粉/闪亮效果材料。
让冷却风扇全速运行,以获得最佳表面质量。
Panchroma™ 夜光 PLA 和 Panchroma™ 发光 PLA
这些夜光材料含有一种会让它们非常磨蚀的添加剂。这意味着,除非你使用硬化喷嘴,否则不应打印它们。
提示:
由于其磨蚀性,我们不建议在带有塑料齿轮和管道的 AMS 中打印这些材料。
除了磨蚀性之外,这些材料属于标准 PLA 选项,并且可使用标准 PLA 设置进行打印。
让冷却风扇全速运行,以获得最佳表面质量。
Panchroma™ CoPE
Panchroma™ CoPE 不是 PLA,而是 Polymaker 开发的一种全新配方(共聚酯)。这意味着在与 PLA 打印件组合时不应使用它,因为它们之间不会正确粘合。
CoPE 也会在纹理 PEI 板上粘得过牢,因此不建议使用。
这种新配方可实现高速打印,并获得优秀的悬垂效果。
打印提示
它可以以最高 400mm/s 的速度打印,所以不用担心速度问题。
让冷却风扇全速运行,以获得最佳表面质量。
如果难以从纹理 PEI 板上取下打印件,可以使用 Magigoo Original。我们建议改用其他打印板,例如光面 PEI、PC、玻璃等。
Fiberon
Fiberon™工程级复合材料 PPS-CF10
由于其磨蚀性,这种材料需要一个可达到 310˚C - 350˚C 的热端和一个硬化喷嘴。
提示:
如果出现任何层间粘附问题,请稍微降低打印速度。
保持冷却风扇关闭。
不需要封闭式,但建议使用。
将打印件在 125˚ 下退火 16 小时,以获得最佳层间粘附性和耐温性。
由于其磨蚀性,请勿在 AMS 中使用。
耗材也容易断裂,因此强烈建议使用没有急弯或急转的耗材路径。
Fiberon™工程级复合材料 PPS-GF20
由于其磨蚀性,这种材料需要一个可达到 310˚C - 350˚C 的热端和一个硬化喷嘴。
提示:
如果出现任何层间粘附问题,请稍微降低打印速度。
保持冷却风扇关闭。
不需要封闭式,但建议使用。
为获得最佳层间粘附和耐温性,请在 130˚ 下退火 10 小时。
由于其磨蚀性,请勿在 AMS 中使用。
耗材也容易断裂,因此强烈建议使用没有急弯或急转的耗材路径。
Fiberon™工程级复合材料 PET-CF17
打印这种材料所需的唯一要求是一个能够达到 270˚C - 300˚C 的全金属热端,以及由于其磨蚀性而需要的淬硬喷嘴。
提示:
如果出现任何层间粘附问题,请稍微降低打印速度。
保持冷却风扇关闭。
如果在封闭式打印机中打印,请保持门打开——不需要外壳。
将打印件在120˚下退火10小时,以获得最佳的层间粘附性和耐温性。
由于其磨蚀性,请勿在 AMS 中使用。
Fiberon™工程级复合材料 PET-GF15
打印此材料所需的唯一条件是一套全金属热端,能够达到 280˚C - 310˚C,以及由于其磨蚀性而需要使用淬硬喷嘴。
如果出现任何层间粘附问题,请稍微降低打印速度。
保持冷却风扇关闭。
将打印件在120℃下退火16小时,以获得最佳的层间粘附性和耐温性。
在干净的纹理 PEI 板上打印时,取下打印件可能会有些困难。我们强烈建议在取件前等待打印平台冷却至室温。其他打印平台附着剂,如 Magigoo、Vision Miner、胶棒或发胶,也能帮助更容易地取下零件。
Fiberon™工程级复合材料 PA612-CF15
这种材料要求使用可达到 250˚C 或更高温度的一体式金属热端,并且需要硬化喷嘴。
提示:
不要将打印平台温度设置在 50˚C 以上,并保持任何腔体门打开。如果让打印平台或环境空气温度超过 50˚C,就有翘曲或打印效果难看的风险。
如果遇到床面附着问题,请使用胶棒或 Magigoo PA。
PA-CF 吸湿性很强,因此应始终在加热型耗材干燥器中打印。
如果你听到“噼啪”或“开裂”的声音,那么耗材就需要干燥。
这需要在打印后于 100˚C 下退火 16 小时。
退火后——部件会变干,因此需要进行调湿处理。
即使你什么都不做,调湿处理也会发生,因为材料会从空气中吸收水分。要加快调湿处理,请将其放在潮湿环境中 48 小时。
由于其磨蚀性,不应在 AMS 中使用。
Fiberon™工程级复合材料 PA6-CF20
这种材料要求您使用可达到 280˚C 或更高温度的全金属热端进行打印,并且需要使用硬化喷嘴。
提示:
不要将打印平台温度设置在 50˚C 以上,并保持任何腔体门打开。如果让打印平台或环境空气温度超过 50˚C,就有翘曲或打印效果难看的风险。
如果遇到床面附着问题,请使用胶棒或 Magigoo PA。
PA-CF 吸湿性很强,因此应始终在加热型耗材干燥器中打印。
如果你听到“噼啪”或“开裂”的声音,那么耗材就需要干燥。
这需要在打印后于 100˚C 下退火 16 小时。
退火后——部件会变干,因此需要进行调湿处理。
即使你什么都不做,调湿处理也会发生,因为材料会从空气中吸收水分。要加快调湿处理,请将其放在潮湿环境中 48 小时。
由于其磨蚀性,不应在 AMS 中使用。
Fiberon™工程级复合材料 PA6-GF25
这种材料要求您使用可达到 280˚C 或更高温度的全金属热端进行打印,并且需要使用硬化喷嘴。
提示:
不要将打印平台温度设置在 50˚C 以上,并保持任何腔体门打开。如果让打印平台或环境空气温度超过 50˚C,就有翘曲或打印效果难看的风险。
如果遇到床面附着问题,请使用胶棒或 Magigoo PA。
PA-CF 吸湿性很强,因此应始终在加热型耗材干燥器中打印。
如果你听到“噼啪”或“开裂”的声音,那么耗材就需要干燥。
这需要在打印后于 100˚C 下退火 16 小时。
退火后——部件会变干,因此需要进行调湿处理。
即使你什么都不做,调湿处理也会发生,因为材料会从空气中吸收水分。要加快调湿处理,请将其放在潮湿环境中 48 小时。
由于其磨蚀性,不应在 AMS 中使用。
Fiberon™工程级复合材料 PA12-CF10
这种材料要求您使用可达到 280˚C 或更高温度的全金属热端进行打印,并且需要使用硬化喷嘴。
提示:
不要将打印平台温度设置在 50˚C 以上,并保持任何腔体门打开。如果让打印平台或环境空气温度超过 50˚C,就有翘曲或打印效果难看的风险。
如果遇到床面附着问题,请使用胶棒或 Magigoo PA。
PA-CF 吸湿性很强,因此应始终在加热型耗材干燥器中打印。
如果你听到“噼啪”或“开裂”的声音,那么耗材就需要干燥。
这需要在打印后于 100˚C 下退火 16 小时。
退火后——部件会变干,因此需要进行调湿处理。
即使你什么都不做,调湿处理也会发生,因为材料会从空气中吸收水分。要加快调湿处理,请将其放在潮湿环境中 48 小时。
由于其磨蚀性,不应在 AMS 中使用。
Fiberon™工程级复合材料 ASA-CF08
这种材料要求使用可达到 260˚C 或更高温度的一体式金属热端,并且需要硬化喷嘴。
确保耗材路径非常顺畅——这种材料可能比较脆,因此不能急转弯。
保持腔体封闭有助于提升层间粘附
打印时建议使用良好的空气过滤/通风
应存放在干燥环境中,如果在挤出时听到任何爆裂声,则应将其烘干。
Fiberon™工程级复合材料 PETG-rCF08
由于其磨蚀性,该材料需要硬化喷嘴。建议使用全金属热端,但并非必须。
提示:
如果出现任何层间粘附问题,请稍微降低打印速度。
冷却风扇最高开到 50%,如果出现任何层间粘附问题则进一步降低。
如果在封闭式打印机中打印,请保持门打开——不需要外壳。
由于其磨蚀性,请勿在 AMS 中使用。
Fiberon™工程级复合材料 PETG-ESD
这种材料只需要你的打印机配备可达到 250˚C 或更高温度的一体式金属热端。
提示:
应使用与标准 PETG 相似的设置打印。
为获得最佳层间粘附,请关闭冷却风扇。
如果出现任何层间粘附问题,请降低打印速度。
Fiberon™工程级复合材料 PA612-ESD
这种材料要求使用可达到 250˚C 或更高温度的一体式金属热端,并且需要硬化喷嘴。
提示:
不要将打印平台温度设置在 50˚C 以上,并保持任何腔体门打开。如果让打印平台或环境空气温度超过 50˚C,就有翘曲或打印效果难看的风险。
如果遇到床面附着问题,请使用胶棒或 Magigoo PA。
PA 吸湿性很强,因此整个打印过程中都应将其放在加热式耗材干燥器中打印。
如果你听到“噼啪”或“开裂”的声音,那么耗材就需要干燥。
打印后可在 100˚C 下退火 16 小时,以获得更好的性能。
退火后——部件会变干,因此需要进行调湿处理。
即使你什么都不做,调湿处理也会发生,因为材料会从空气中吸收水分。要加快调湿处理,请将其放在潮湿环境中 48 小时。
由于材料具有磨蚀性和脆性,不应在 AMS 中使用。
由于其脆性,强烈建议保持耗材路径顺畅
打印温度越高,耗材就会变得越“导电”。在 320˚C 下打印可能会得到一件导电打印件。
最后更新于
这有帮助吗?